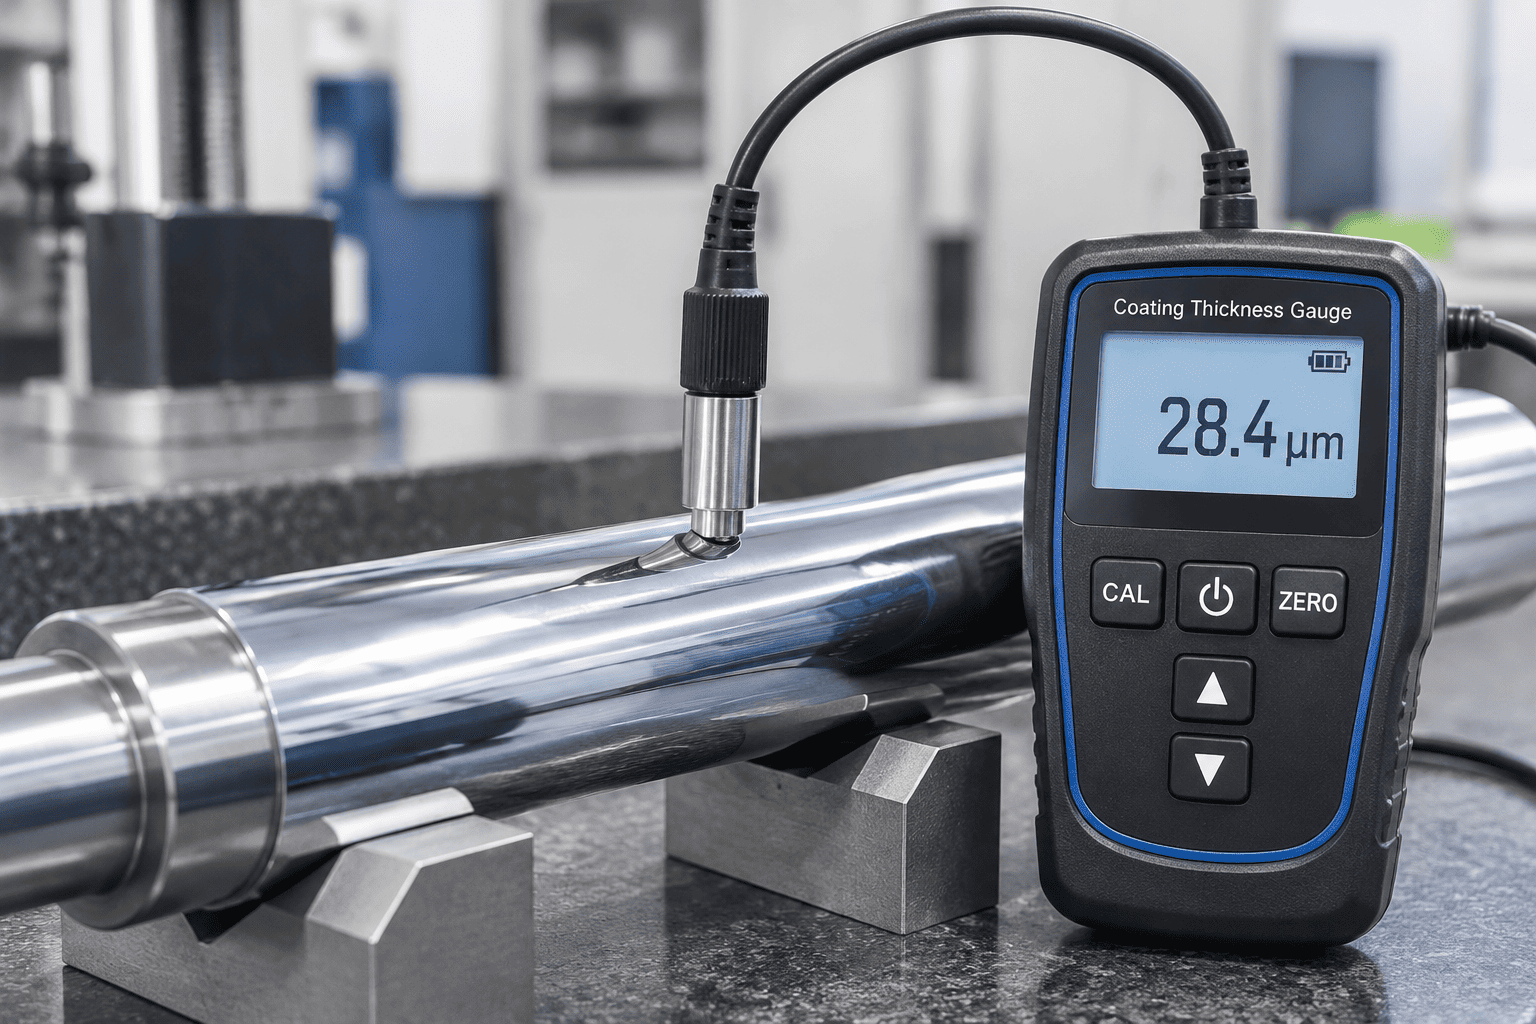
重い油圧シリンダーでは、硬質クロム電気めっきが摩耗や環境酸化に対する主なバリアとなります。完成した接地棒を破壊することなく層の厚さを測定することは、製品の最初の検査段階で重要です。
| アイテム | 詳細 |
|---|---|
| 象限の位置 | 上象限: 0° 右: 90° 下象限: 180° 左: 270° (ソリッドスチールロッドで測定) |
| 縦断測定ステーション | 3連:フロント(100mm)、センター、リア(100mm) |
| ラジアル測定値 | ステーションごとに 4 つの半径方向の読み取り値、合計 12 ポイントのデータ マトリックス |
| ターゲットの厚さ | 標準産業用 ≥ 25 μm 過酷な用途 ≥ 40–50 μm |
厚さ検証時に油圧シリンダのハードクロムピストンロッドの品質基準を厳格に実施することで、激しい多シフト操作下でのロッドの早期ピッチングやオイルシールのはみ出しを防止します。
油圧シリンダ ロッドの機能的な耐傷性は、堆積されたクロム格子の結晶学的硬さに依存します。
装飾的な明るいクロムとは異なり、工業用硬質クロム電気めっきでは、電着中に内部応力緩和のための微小亀裂が自然に発生します。制御された微小亀裂ネットワークは非常に重要です。微視的な潤滑油膜を保持し、腐食性の水分が生のベーススチールに到達することなくシールの摩擦を軽減します。
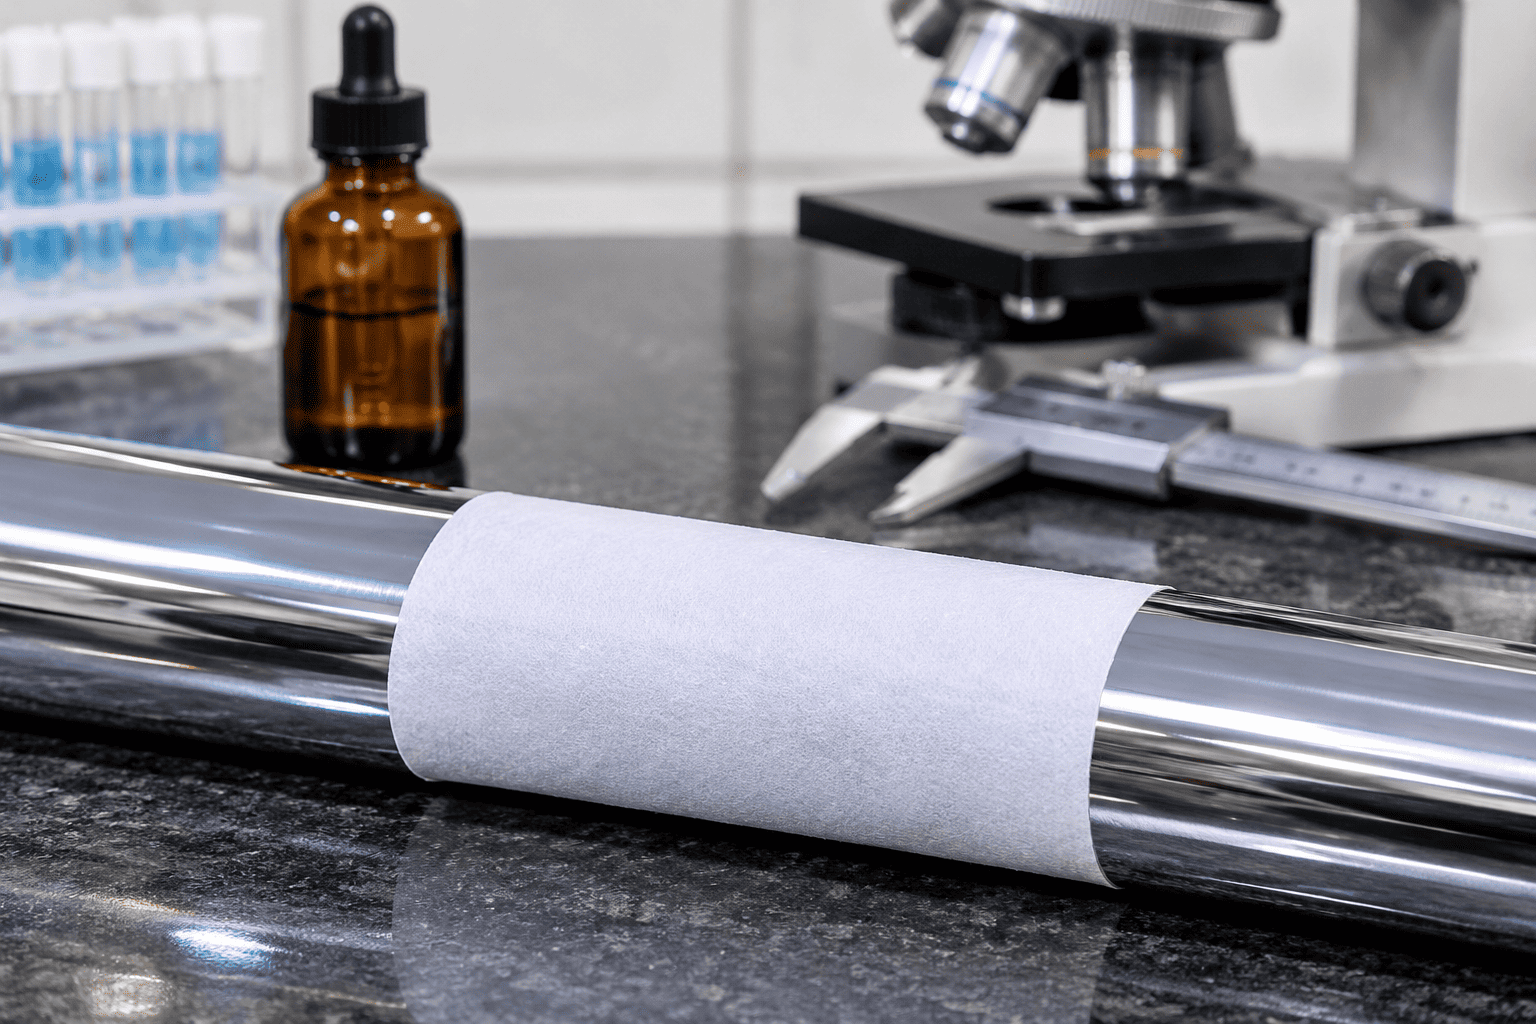
1. 試薬の配合: 10 g/L フェリシアン化カリウム (K₃[Fe(CN)₆]) と 20 g/L の塩化ナトリウム (NaCl) を蒸留水に溶解した溶液を調製します。
2. 塗布: 試薬を染み込ませた吸収性濾紙を、洗浄し脱脂したクロム棒の表面に直接 10 分間塗布します。
3. 反応化学: 細孔または貫通亀裂が鉄鋼ベースまで完全に広がる場合、鉄イオンが溶解し、反応して独特の構造を形成します。プルシアンブルー染色 (Fe₄[Fe(CN)₆]₃):
4. 合格閾値: 油圧シリンダーの硬質クロムピストンロッドの品質基準に基づき、第 1 グレードの油圧シリンダーロッドでは 100 cm2 あたりゼロのブルースポットが許可されます。
光学的金属組織検査 (塩酸による倍率 200 倍) では、高耐久性ロッドには直線センチメートルあたり 400 ~ 600 個のマイクロクラックがなければなりません。閉じた非貫通亀裂ネットワークにより、U カップ ポリウレタン シールの境界潤滑を維持しながら、湿気の移動を防ぎます。
加速腐食チャンバーは、制御された実験室環境で、過酷な海岸、除氷剤、採石場での骨材への長年の曝露をシミュレートします。
油圧シリンダの硬質クロムピストンロッドの品質基準に準拠することで、過酷な道路塩漬け、農業用肥料、沿岸の造船所環境に配備された流体動力シリンダが、シールを破砕する腐食ピットを発生させることなく動作することが保証されます。
| 計測の次元 | 標準的な品質要件 | 検証基準 | 障害モードの防止 |
|---|---|---|---|
| めっき層の厚さ | ≧25μm(標準) / ≧40~50μm(高耐久) | ISO 2178 磁気誘導 | 早期摩耗とベーススチールの露出 |
| ビッカース微小硬度 | 850~1,050HV0.1(65~70HRC) | ISO 4516 / ASTM E384 | 浮遊砂や砂による傷や傷 |
| マイクロクラック密度 | 400 ~ 600 クラック/cm (非貫通網目) | 冶金エッチング @200× | 油膜の枯渇または深い水分の浸透 |
| 気孔率の検証 | 100 cm2 フィルター テストあたりブルー スポットがゼロ | フェロキシル試薬 (ASTM B571) | ピンホールガルバニック錆と表面下の膨れ |
| 中性塩水噴霧 (NSS) | 500 ~ 1,000 時間以上 (定格 10) | ASTM B117 / ISO 9227 | 露出した駐車ロッドの環境錆による穴あき |
| 表面仕上げ(Ra) | Ra=0.10~0.20μm (Rmr>50%) | ISO 4287 スタイラス表面形状計 | ロッドシールのリップ摩耗と動的作動油漏れ |
| 直径振れ | ロッド長さ 1,000 mm あたり ≤0.15 mm | Vブロックのダイヤルインジケーター | シリンダーグランドブッシュの結合とシールの楕円化 |
油圧シリンダにこれらの包括的なハードクロムピストンロッド品質基準を導入することにより、油圧機器メーカーは世界の産業機械および移動機械市場に漏れのない長寿命のリニアアクチュエータを提供することが保証されます。
技術文書、材料試験証明書 (EN 10204 3.1)、およびカスタム OEM シリンダー ロッド仕様については、HCIC 品質エンジニアリング (info@jnhcic.com) にお問い合わせください。