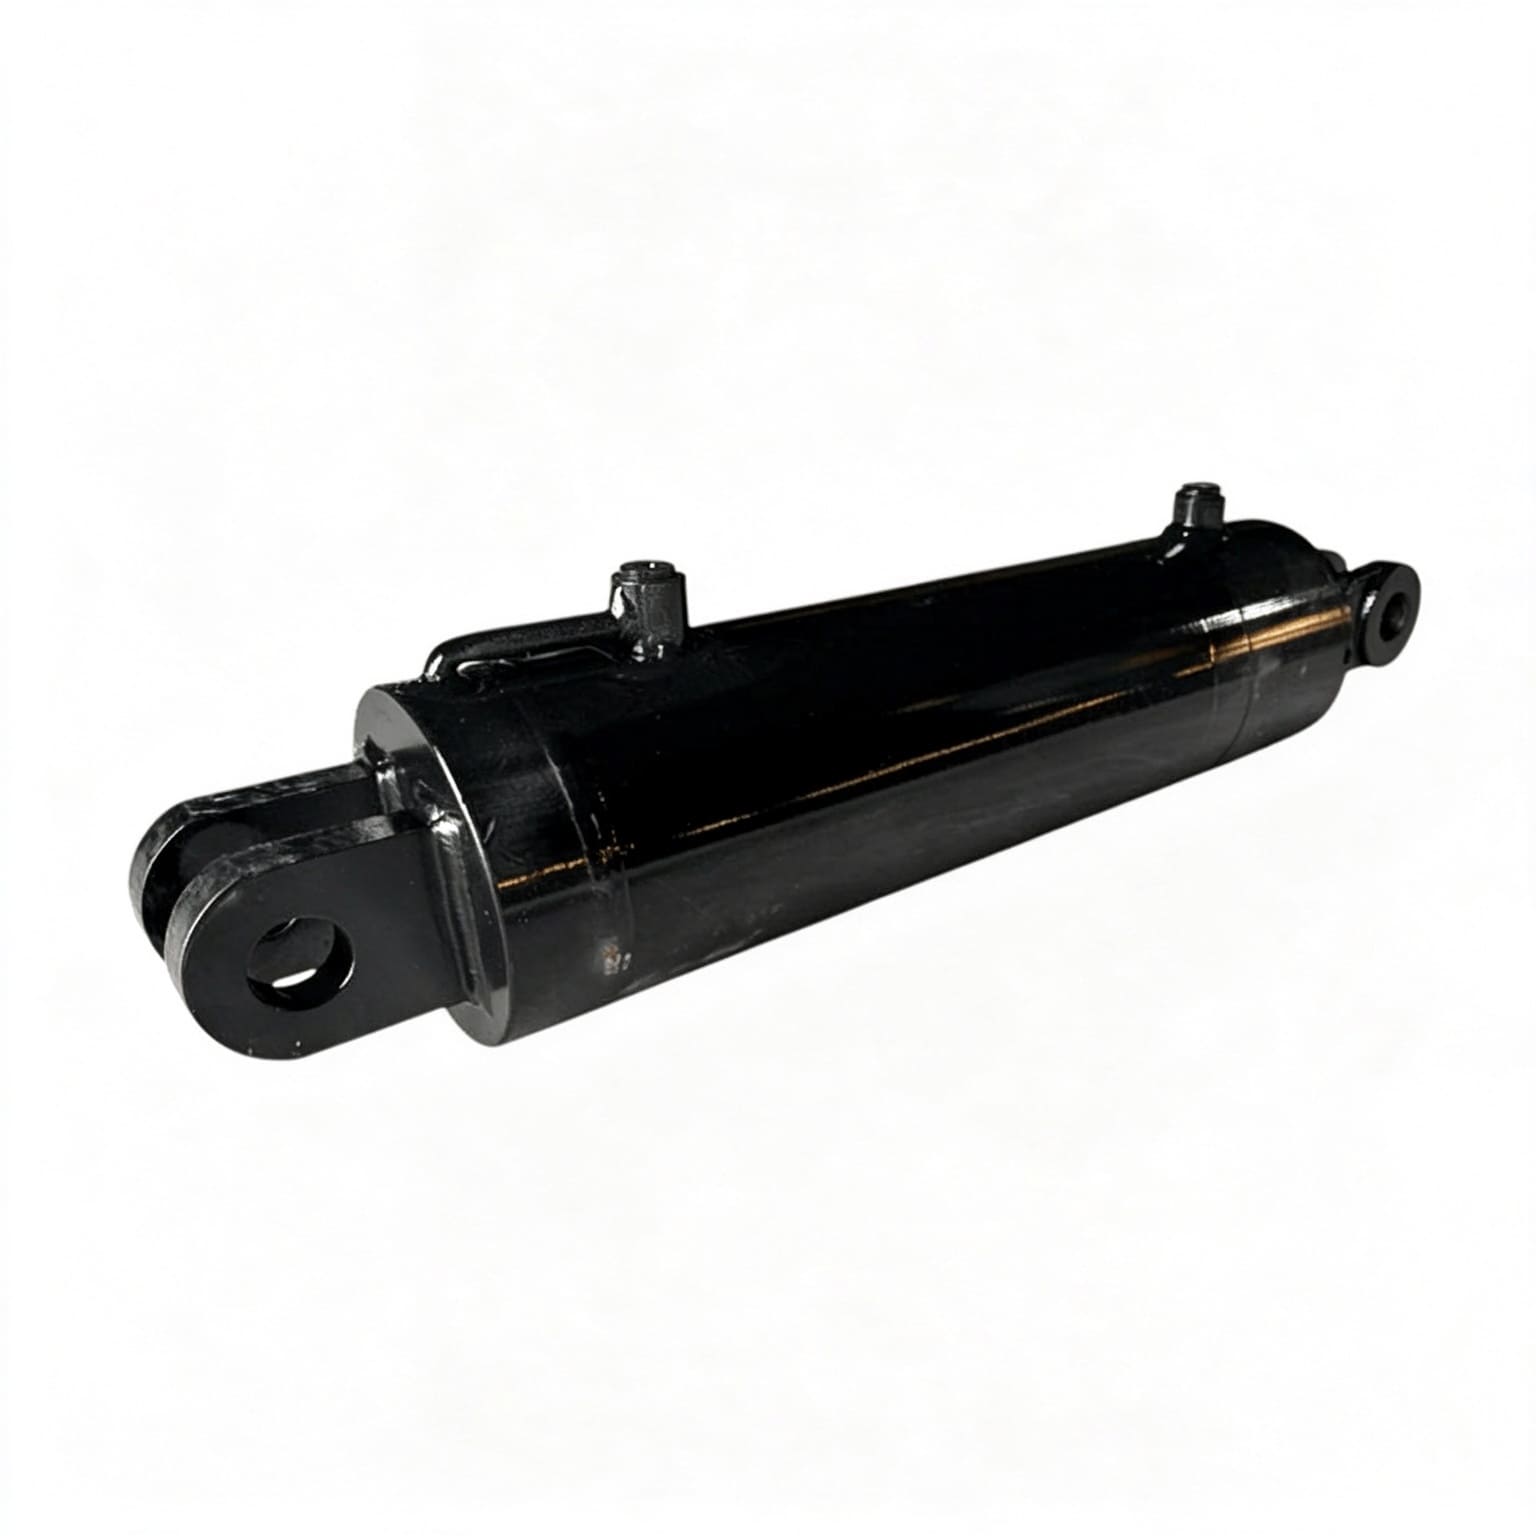
商用機械メーカーや油圧フリートのオペレーターにとって、テストされていないシリンダーは重大な責任です。スチールエンドキャップの微細な鋳造気孔、溶接バレルジョイントの不完全なルート融合、または工場での組み立て中の小さなシールリップの傷は、静的なゼロ圧力検査では検出できません。
30 トンの移動式掘削機または 350 バールの産業用成形プレスに取り付けられた場合、ピーク動圧スパイクにさらされる未検証のシリンダーは、致命的なバレルシームの破断、ロッドグランドのネジ山剥離、または激しい外部流体の噴出に見舞われる可能性があります。
を実行する標準化された油圧シリンダー管理された工場条件下での静水圧耐性試験手順により、出荷前に構造の完全性が検証されます。流体チャンバーを定格使用圧力 (150% 耐力定格) の 1.5 倍に加圧することにより、品質エンジニアは 3 つの譲れないベースラインを検証します。
1. 材料歩留まり:シームレス合金鋼のバレル、鍛造エンド キャップ、および取り付けクレビスの溶接部に永久的な塑性変形が発生しないことを検証します。
2. ダイナミックグランドシーリング:プライマリ U カップ、PTFE ステップシール、および PEEK 押し出し防止リングが、高圧下でも隙間押し出しなく確実にシールすることを確認します。
3. 内部ピストンバイパスの完全性: 全機械負荷下でキャップとロッド チャンバー間のクロスポート流体バイパスがゼロであることを検証します。
| アイテム | 仕様 |
|---|---|
| 標準 | ISO 10100 静水圧試験圧力エンベロープ |
| 定格使用圧力 | 25.0 MPa (250 バール / 3,625 PSI) |
| 乗数の要件 | 1.5x乗算器の証明要件 |
| 工場静水耐圧試験 | 37.5 MPa (375 バール) |
| 開催時間 | 最小 10 ~ 15 分間の持続時間 |
| デジタル圧力減衰限界 | < 0.05 bar (ゼロドロップ) |
国際的なフルードパワー品質プロトコルでは、新品および再構築シリンダーの厳格な保持時間と許容しきい値を確立しています。
| 試験規格 | 標準範囲 | 必須耐圧力比 | 最小滞留時間 | 許容外部漏れ量 |
|---|---|---|---|---|
| ISO 10100:2020 | 油圧流体動力 — シリンダ — 受け入れテスト | 1.5×定格使用圧力 | 10~15分 | ゼロドロップ (0 ml/分) |
| NFPA/T2.6.1 R2 | 流体力圧力封じ込め試験規格 | 1.5×~2.0×使用圧力 | 最低10分 | 構造歪みゼロ |
| DIN 24554 | コンパクトシリーズ 160bar 油圧シリンダ | 1.5× 定格圧力 (240 bar) | 5~10分 | 腺での涙ゼロ |
| EN ISO 4413 | システムの一般規則と安全要件 | 2.5× 破裂安全率ベースライン | フル機能のストロークテスト | 完全な圧力封じ込め |
品質保証技術者は、油圧シリンダーこの 5 段階のワークショップ ワークフローを使用した静水圧耐性試験手順:
| ステージ | テスト項目 | パラメータ |
|---|---|---|
| 1 | 低圧エアパージ | < 1.0MPa |
| 2 | フルストロークサイクリング | 3 サイクル @ 定格流量 |
| 3 | キャップエンドプルーフホールド | 1.5倍の圧力で10分間 |
| 4 | ロッドエンドプルーフホールド | 1.5倍の圧力で10分間 |
| 5 | デジタルトランスデューサーの圧力減衰監査 | — |
シリンダー内に閉じ込められた空気は空気バネのように作用し、危険な圧縮エネルギーを蓄積し、圧力トランスデューサーの測定値を歪めます。
オイルポートが上を向くようにシリンダーをテストベッド上に水平に取り付けます。
純粋で気泡のない液体が継続的にパージされるまで、ブリードネジを緩めながら、両方のポートにきれいな ISO VG 46 鉱物油を低圧 (< 1.0 MPa) で循環させます。
定格流量下でシリンダロッドを完全に伸長および完全に縮めるまで 3 回繰り返して、スムーズなグランドの位置合わせを確認し、機械的な結合をチェックして、内部のクッション スピアがスムーズに係合していることを確認します。
1. ピストンをシリンダーキャップに完全に押し付けます。
2. 比例高圧増圧ポンプを使用して、定格使用圧力の 1.5 倍 (たとえば、25.0 MPa シリンダーの場合は 37.5 MPa) に達するまで圧力をゆっくりと上げます。
3. 油圧遮断バルブをロックし、最低 10 分間連続して静圧を保持します。
4. ロッドエンド格納チャンバーに対しても同じ手順を繰り返します。
0.01 bar 分解能のデジタル圧力トランスデューサーを接続します。 10 分間の保留期間中:
圧力降下が 0.5 bar を超える場合は、熱流体冷却、微細なシール バイパス、またはテスト回路マニホールドの漏れのいずれかを示します。
開いている反対側のポートを光学式ビーカーで確認します。ISO 10100 クラス 1 規格では、オイルバイパスのゼロ滴が許可されています。
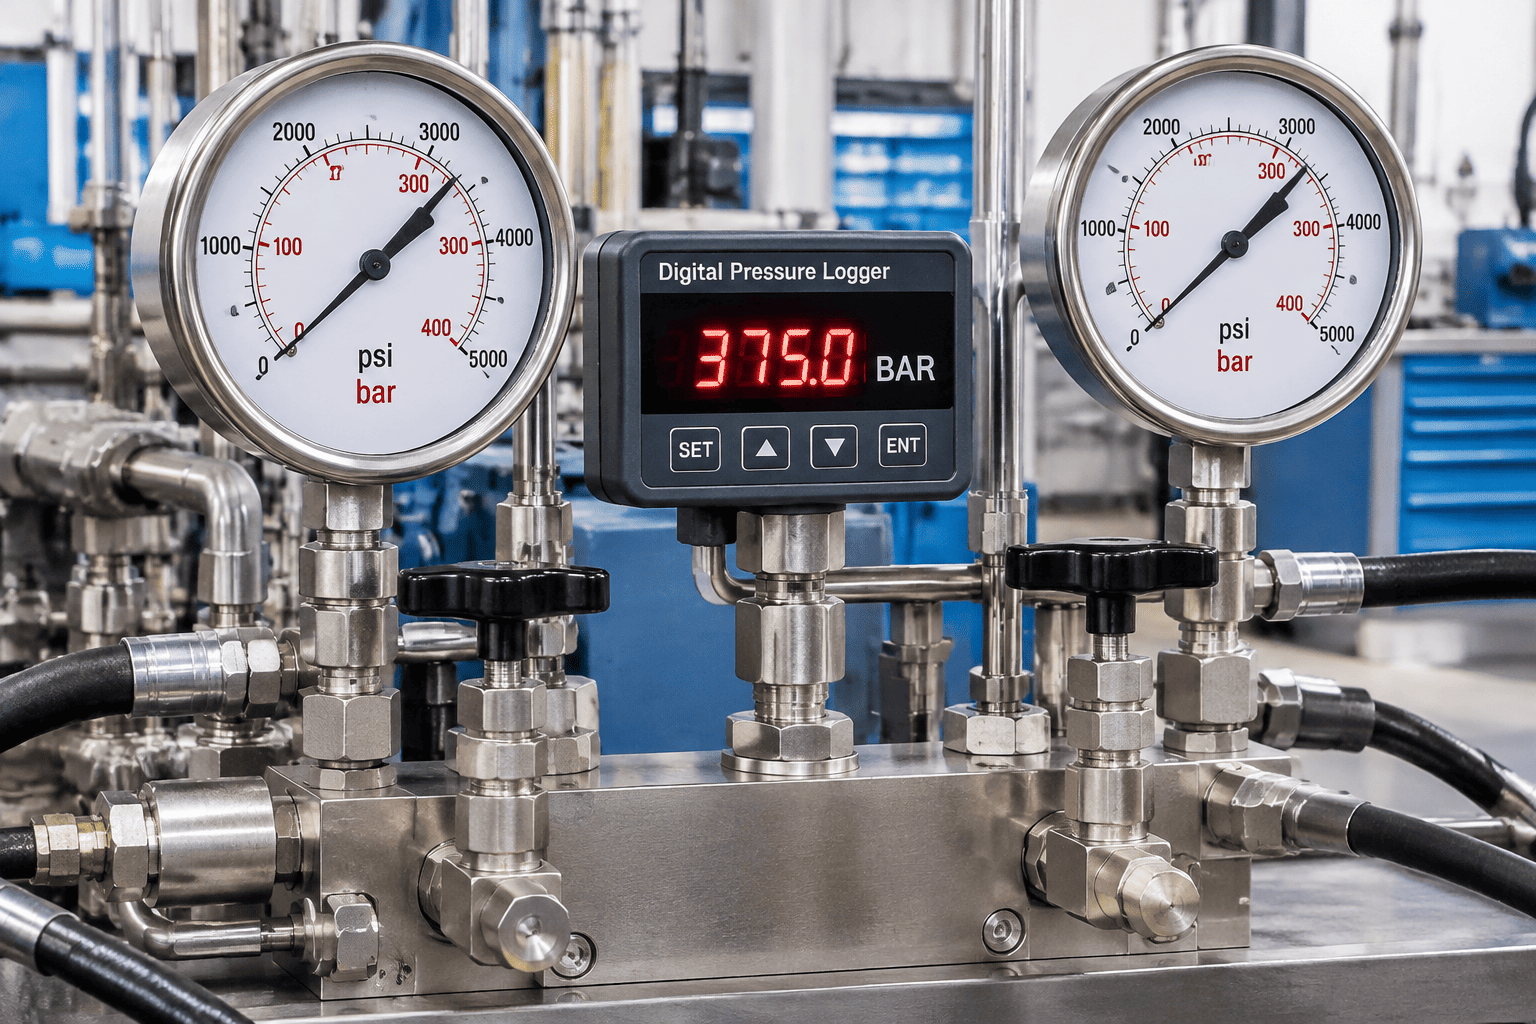
流体動力シリンダーを 350 ~ 500 bar でテストするには、極度の機械エネルギーが蓄積されます。
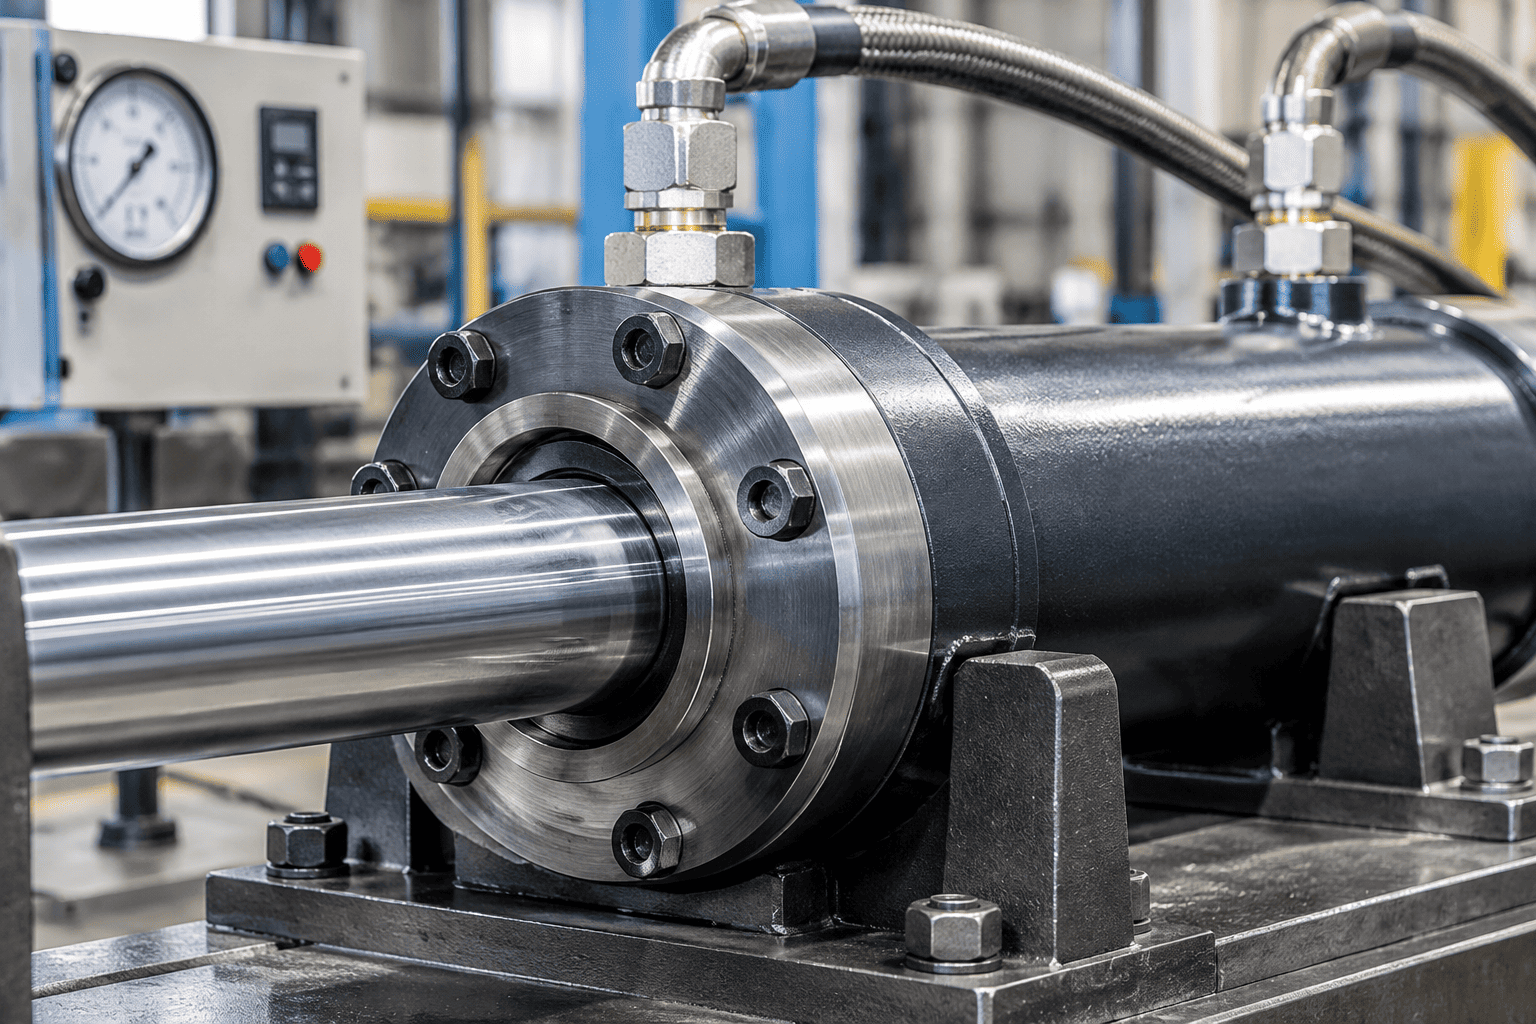
HCIC では、すべてのカスタムおよび標準シリンダーに厳格な検査を課すことで、品質リスクを排除しています。油圧シリンダー梱包前の耐水圧試験手順:
100% シリアル化された QR 追跡: 個々のデジタル圧力減衰チャートとテスト ログは、QR コードを介してシリンダー バレルに直接レーザー エッチングされています。
第三者の証人監査: ヨーロッパおよび北米のバイヤーは、認定された検査書類 (EN 10204 3.1) および出荷前のライブビデオテストを利用できます。
完全耐圧保証: 1.5 倍の作動圧力検証により、重鉱業、建設、海洋作業における欠陥ゼロのパフォーマンスを保証します。