A 油圧シリンダー油圧回路が正常に見えても、動作が不安定になったり、負荷が不均一になったり、シールが繰り返し損傷したりする可能性があります。原因は、取り付け金具にある可能性があります。ピンの磨耗、クレビス穴の拡大、ブッシュの緩み、または完全な動作円弧全体で位置合わせされていない取り付けなどです。
このガイドでは、メンテナンス チームと OEM バイヤーが修理キットまたは交換用シリンダーを注文する前にシリンダーの取り付けポイントを検査する方法について説明します。一般的な油圧や流量の診断ではなく、シリンダと機械の間の機械的接続に焦点を当てています。
シリンダーは単独では機能しません。そのロッドとバレルは、ピン、クレビス、ラグ、トラニオン、ブラケット、またはその他の取り付け機能を介して機械に接続されます。これらの部品は、シリンダーがその設計された円弧を通って移動できるようにしながら、作動力を伝達します。
接続部が摩耗すると、シリンダーが意図した中心線上に留まらなくなる場合があります。その後、機械はロッド、グランド、ガイド、チューブ、または取り付けブラケットに追加の動きと接触を加えることができます。摩耗した機械側の接続が使用されたままの場合、新しいシールや新しいシリンダーでも問題が解決しない可能性があります。
パーカーのシリンダ安全ガイドには、ロッドとその相手機械コンポーネントが伸長位置と収縮位置の両方で適切に位置合わせされているかどうかをチェックする必要があると記載されています。また、クレビスに取り付けられたシリンダは、ピンの中心線が平行になるように両端で枢動し、シリンダの作動円弧を通して干渉がないかチェックすることも推奨しています。これらは設置と安全の原則です。最終的な制限値はシリンダーと機械のメーカーから決定される必要があります。
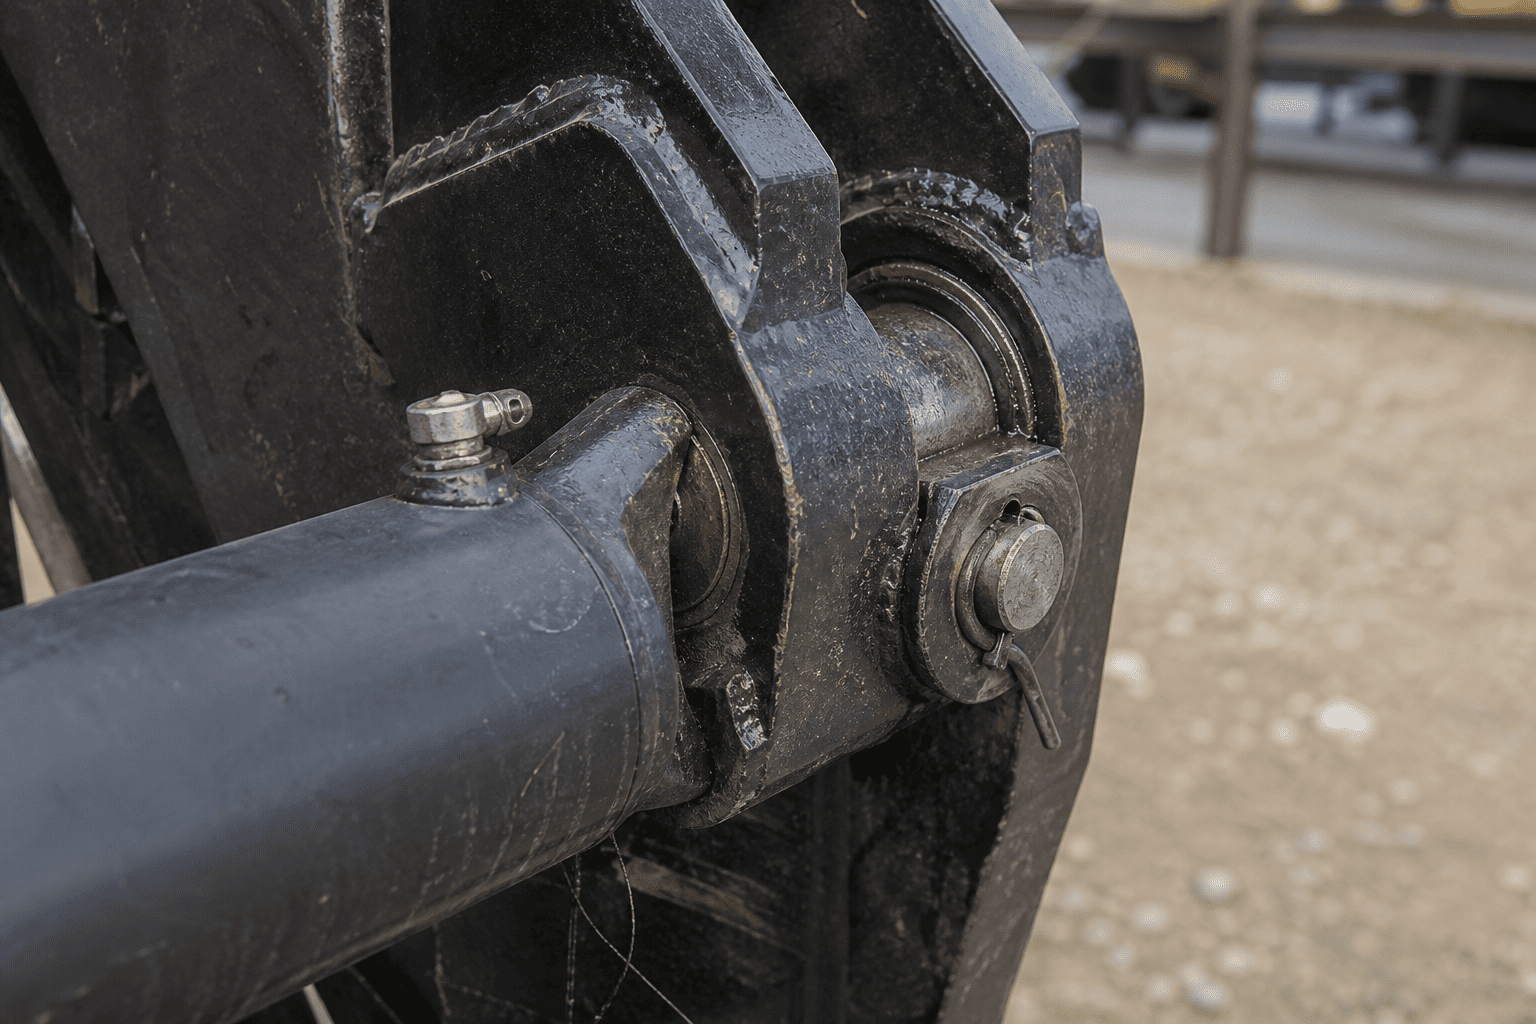
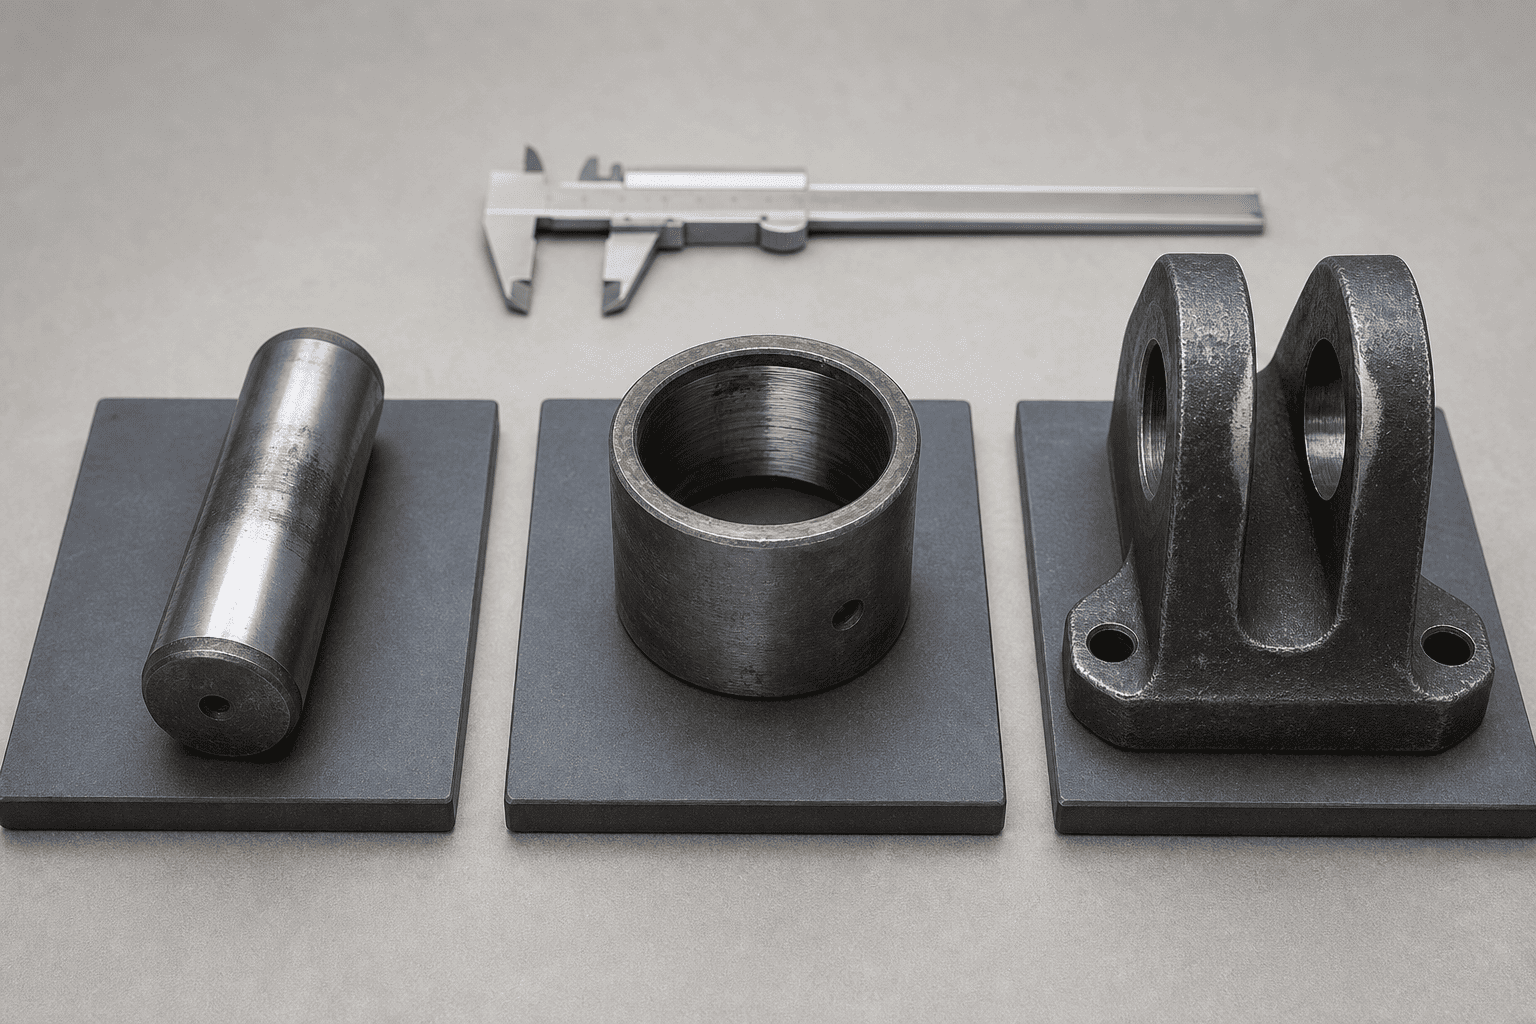
ピンに傷、溝、腐食、平坦な箇所、および片側に集中している摩耗帯がないかどうかを検査します。丸く安定した座面を持たなくなったピンでは、機械の部材が反応する前にシリンダーアイが動いてしまう可能性があります。
ピンがまだ外せるかどうかだけで判断しないでください。ピンの作業面、保持機能、またはブッシュとの嵌合がすでに劣化しているにもかかわらず、ピンが所定の位置に残る場合があります。
ブッシングは、内部で磨耗したり、ハウジング内で緩んだり、取り付け中に損傷したりする可能性があります。ピンとブッシュの間の動きだけでなく、ブッシュとシリンダーアイまたはブラケットの間の動きも確認してください。
ブッシングがメンテナンスフリータイプの場合は、機器メーカーの取り付け手順に従ってください。指定された設計で許可されていない限り、グリースの追加や表面処理の変更を行わないでください。
ピンが緩んだ状態で長時間動かすと、シリンダーアイまたはクレビスが拡大したり、先細になったり、楕円形になったりすることがあります。これはよく卵型の穴と呼ばれます。ピンのみを交換すると、荷重経路の位置がずれたままになり、目に見える遊びが一時的に減少する可能性があります。
複数の方向および複数の位置で穴を測定します。見た目の丸い形状だけでは、重要な修理を決定するための十分な証拠とはなりません。
ワッシャーの欠落、リテイナーの緩み、スナップリングの損傷、キーパープレートの摩耗、ブラケットの歪みにより、ピンが横に動く可能性があります。完全な保持配置と横方向の位置を制御するブラケット面の状態を確認します。
ピンを設計上の位置に保持できないブラケットに交換用シリンダーを取り付けないでください。
次の順序は、フィールド計画のガイドです。機械製造業者のロックアウト、ブロッキング、およびエネルギー貯蔵手順が優先されます。
油圧エネルギーを隔離し、適切な機械的サポートで隆起または吊り下げ構造を固定し、予期しない動きを防ぎます。検査中、油圧シリンダを吊り荷の唯一の支持体として扱ってはなりません。
分解する前に、問題が発生した場合に注意してください。
この症状は、測定に代わるものではありませんが、取り付けの問題を純粋な油圧制御の問題から区別するのに役立ちます。
リテーナのずれ、接触バンドの研磨、フレッティングマーク、錆びた粉塵、溶接のひび割れ、ブラケットの動き、中心からずれたピンを探します。動きが疑われる場合は、ピン、ワッシャー、ブラケットの相対位置に印を付けます。
ピンチポイントを確認するために指を使用したり、シリンダーアイとクレビスの間に手を入れたりしないでください。
機械を固定したら、装置の手順に従ってピンを取り外します。コンポーネントの材質と現場の規則に適合した方法で、ピン、ブッシュ、シリンダーアイ、ブラケットの表面を清掃します。
取り外した部品はまとめて保管し、元の位置を確認します。検査記録が完成する前に、シリンダーの一端のピンを別の位置のピンと混合してはなりません。
公称ピン直径、いくつかの点での実際のピン直径、ブッシング内径、関連する場合はブッシング外径、およびシリンダーアイとクレビス穴の状態を記録します。
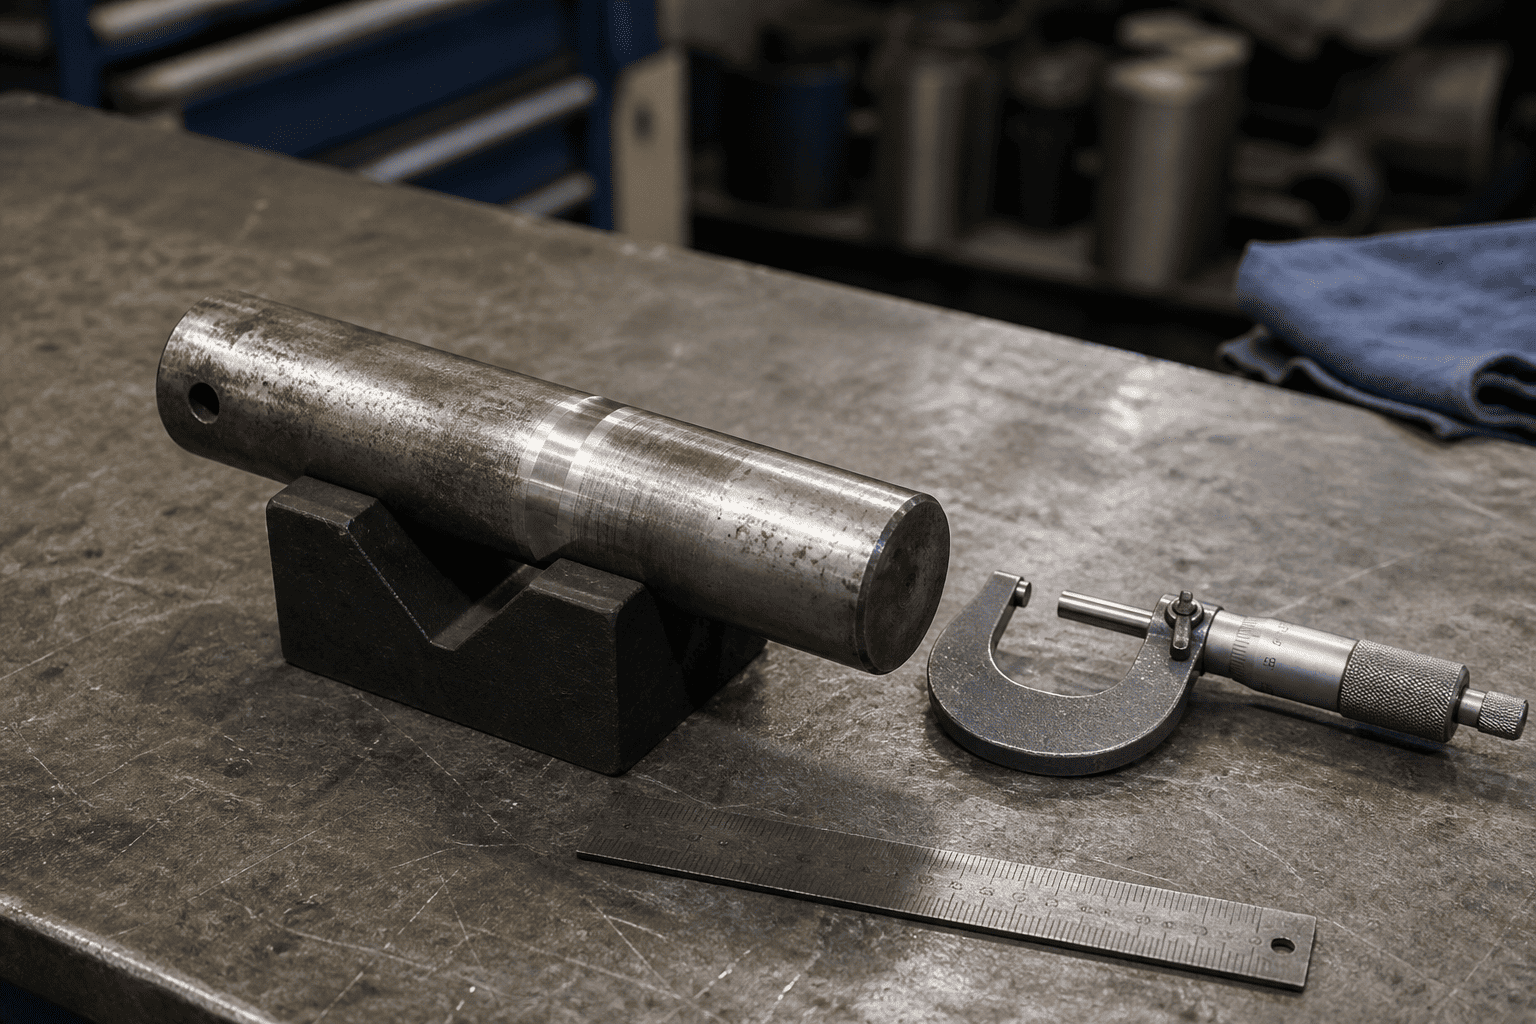
以下もチェックしてください:
普遍的な摩耗制限を考え出さないでください。最終的な合否の決定には、機器の図面、シリンダーメーカーの仕様書、または承認された修理標準を使用してください。
収縮位置および伸張位置、または安全なメンテナンス手順で許可されている実際の終了位置で機械の形状を再確認します。シリンダーを引っ張ったり、こじったり、圧力をかけたりして、強制的に所定の位置に押し込まないでください。
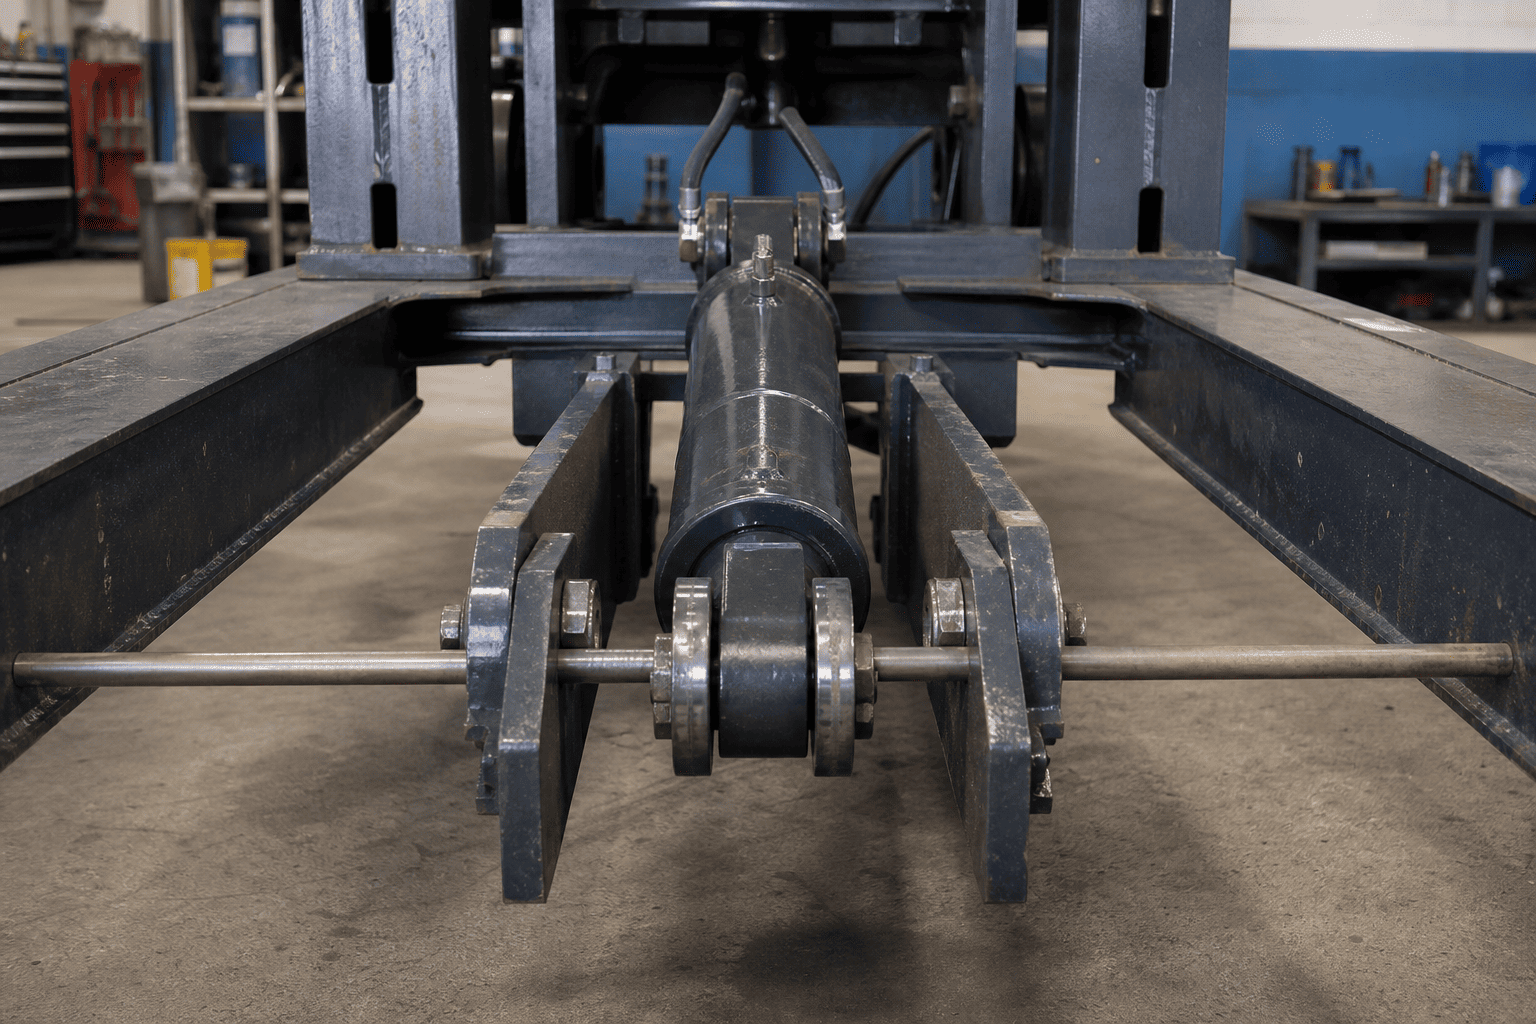
取り付け設計で平行ピボットが必要な場合、2 つの取り付けピンの中心線が平行のままであることを確認します。ブラケット、ガード、ホース、フレームメンバー、その他の可動部品との接触を確認してください。
| # | 観察 | 考えられる原因/兆候 |
|---|---|---|
| 1 | ピンの片面には研磨されたバンドが付いています | 不均一な接触、アライメントの変化、またはブラケットの移動 |
| 2 | 作業ゾーンではピンが小さくなります | ピンの摩耗、保持力の不足、または負荷がかかった状態での動き |
| 3 | ブッシングはハウジング内で回転します | 緩い嵌合、ハウジングの損傷、または不適切な取り付け |
| 4 | クレビス穴は楕円形またはテーパー形です | クリアランスまたはピンが緩んでいる状態での継続運転 |
| 5 | 錆びや細かい金属片が付着している | フレッティング、腐食、不十分な保護または相対的な動き |
| 6 | リテーナーが曲がったり、緩みを繰り返したりする | ピンウォーク、ブラケットの動き、または不適切な保持配置 |
| 7 | ロッドガイドまたはグランドに片側の摩耗が見られる | シールを交換する前に、機械のアライメントと取り付け形状を確認してください |
| 8 | 摩耗はストロークの一方の端付近にのみ発生します | 終了位置の形状、干渉、または荷重経路の変更 |
これらの観察は検査の開始点であり、自動診断ではありません。ピンの摩耗は、元の原因ではなく、より大きなアライメントの問題の影響である可能性があります。
ピンが摩耗しているが、ブッシング、アイ、クレビス、ブラケット、および保持システムが承認された寸法制限内にある場合は、ピンのみの修理が適切な場合があります。新しいピンは、正しい直径、長さ、材質、保持配置と一致している必要があります。
ブッシュの交換には、正しい取り付け、向き、取り付け方法が必要です。交換用ブッシュが潤滑されているか、空運転であるか、または特定の表面状態に合わせて設計されているかを確認します。損傷したハウジングまたは位置がずれているハウジングにブッシングを押し込むと、元の問題が再現される可能性があります。
楕円形のシリンダーアイまたはクレビス穴には、機械加工、修理スリーブ、または影響を受けるコンポーネントの交換などの承認された修理方法が必要な場合があります。技術者の承認および文書化された修理手順なしに、耐荷重性の取り付け部分を溶接、穴開け、または改造しないでください。
シリンダーアイ、クレビス、トラニオン、または取り付けブロックに亀裂が入ったり、恒久的に変形したり、承認された寸法制限を超えたりした場合は、シリンダーの交換または技術的修理が必要になる場合があります。交換品はボアやストロークだけで選択するのではなく、機械の形状に合わせて選択する必要があります。
取り付け摩耗に関する問い合わせは、実際の取り付けデータが含まれていると検討しやすくなります。送信:
ピンツーピンシリンダの場合、閉じたピンと拡張したピンの中心寸法が特に重要です。油圧接続に一致する交換品でも取り付け形状が変更されると、新たな干渉や位置合わせの問題が発生する可能性があります。
マシンを通常の動作に戻す前に、次のことを行ってください。
1. 取付用ピンおよびブッシュが指定部品であることを確認してください。
2. ピンが完全に装着され、正しく保持されていることを確認します。
3. シリンダーの両端が拘束されずに回転することを確認します。
4. ロッドと機械部材が許容ストロークにわたって位置合わせされたままであることを確認します。
5. 移動中にホースの取り回しとポートのクリアランスを確認します。
6. 装置の手順に従い、低リスクかつ低速で機械を操作してください。
7. シリンダーが固着したり、ブラケットがずれたり、ピンが動いたり、ロッドが近くの部品に接触したりした場合は停止します。
8. 最終測定値を記録し、将来のメンテナンスのために部品を修理します。
パーカーの安全ガイダンスでは、不適切なアライメントがロッドグランドとシリンダーボアの過度の摩耗を引き起こす可能性があることも強調しています。このため、古い部品を取り外す前だけでなく、修理後に取り付けチェックを完了する必要があります。
制御された取り付け検査は、費用のかかるいくつかの繰り返しの失敗を防ぐのに役立ちます。
目的は、摩耗したすべての部品を自動的に交換することではありません。これは、実際の荷重経路を特定し、シリンダーが従うように設計された取り付け形状を復元することです。
HCIC は、実際の設置データ (取り付け寸法、ピン配置、ストローク、ボアとロッドの情報、ポート構成、用途、利用可能な図面) から交換用およびカスタム油圧シリンダーの要件を検討できます。摩耗した取り付けポイントについては、機械側ブラケットの写真と寸法を含めてください。これにより、見積もりのレビューで取り付けと油圧接続がカバーされます。
油圧シリンダ取り付けピンとブッシュの摩耗は機械的な取り付けの問題であり、油圧の信頼性の問題になる可能性があります。ピン、ブッシング、シリンダーアイ、クレビス、保持ハードウェア、および完全な作動アークを一緒に検査します。部品を注文する前に測定値を記録し、機械構造の損傷や位置ずれを補うために新しいシリンダーを使用しないでください。
OEM の交換品またはカスタムのピンツーピン油圧シリンダが必要な場合は、古いシリンダの寸法、閉じたピンと延長したピン中心距離、ピンとクレビスの寸法、ポート情報、写真、アプリケーションの詳細を HCIC に送信してください。完全なデータ パッケージにより、エンジニアリング チームは生産前に適合性を確認するためのより良い基盤を得ることができます。