いつ油圧シリンダー失敗すると、現場の技術者は本能的にバレルの内部を調べ、ピストン シール、ロッドのクロム、ワイパー リングをチェックします。しかし、掘削機、採掘ショベル、ゴミパッカー、関節式ホイールローダーなどの過酷な作業に耐える移動機械では、予定外のシリンダー交換の最大 40% が、ロッドアイ、ベースクレビス、またはトラニオンピン穴などの取り付けピボットポイントでの致命的な機械的故障によって引き起こされます。
凍結、かじり、または楕円形になったピボット ピンは関節ジョイントをロックし、ピストン ロッド全体に重大な横方向の曲げモーメントを引き起こし、ヘッド グランドの漏れを加速します。このエンジニアリング ガイドでは、ピン アイウェアの根本的な仕組み、かじりとフレッティング 腐食を区別するための法医学的診断、耐久性の高いブッシュと硬化合金ピンを選択するための冶金学的ベンチマークについて詳しく説明します。
| 故障モード | 物理的な根本原因 | 視覚的/聴覚的署名 |
|---|---|---|
| 接着剤のかじり | 極度の接触圧力下での境界潤滑損失による金属間の微細溶接 | ピンに深い縦方向のえぐれがある。アーティキュレーション中の甲高い金切り声。固着したピン |
| フレッティングコロージョン | 激しい振動下での微小振動 (<100 um) により保護酸化膜が破壊される | 細かい赤褐色(ココア)の粉末または黒いスラッジがピンアイから流れ出ます。穴あきコンタクトフラット |
| ボアの楕円化 (目の延長) | 数百万サイクルにわたって親鋼の降伏強度を超えるピーク脈動衝撃荷重 | アイボアの直径が 0.5 mm を超えて円形からはみ出します。逆転時の過度の機械音 |
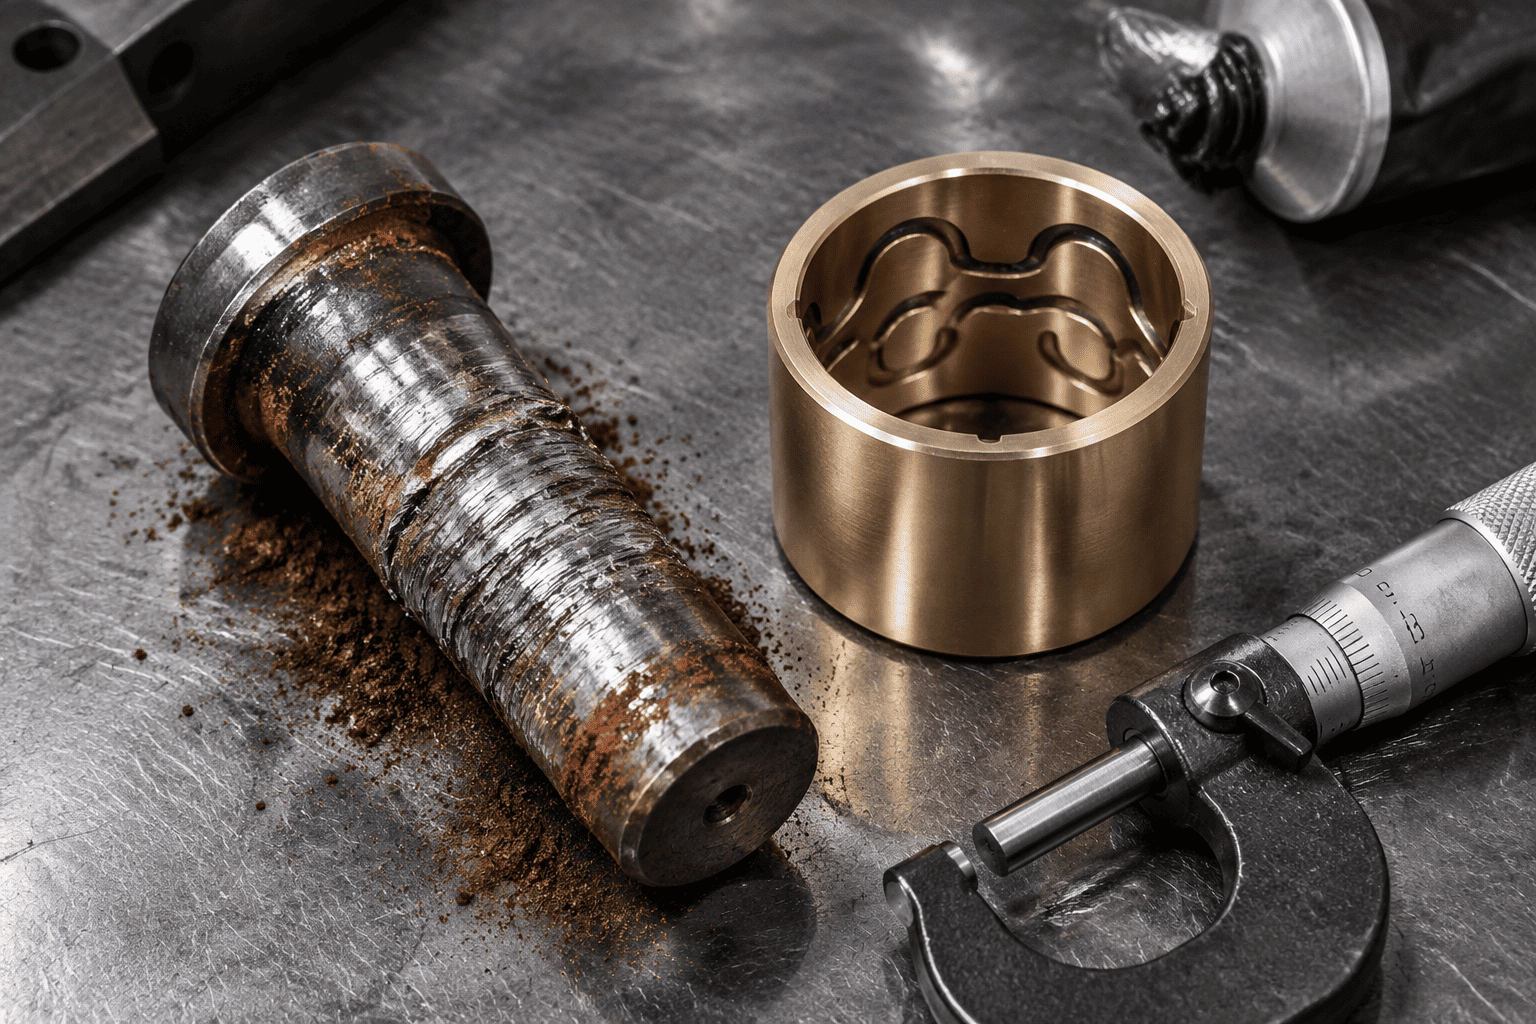
掘削機のバケットの場合油圧シリンダー緻密な粘土や岩を突き破ると、ピンとブッシュ全体の接触圧力は 80 ~ 100 MPa (11,600 ~ 14,500 psi) を簡単に超えます。潤滑グリースの膜が破壊されると、鋼ピンと鋼ロッドアイの微細な表面凹凸が直接接触します。摩擦により瞬間的に 800°C を超える局所的な熱が発生し、微細溶接が形成され、母材の塊が引き剥がされます。数時間以内に、ピンはクレビス内でしっかりと固定されます。
ロードヘッダーや油圧ハンマーなどの高周波振動機器では、ピボット ピンは継続的な負荷の下で小さな角度の微動 (50 ミクロン未満) を受けます。この微細な摩擦によりグリースが拭き取られ、微細な鋼粒子が粉砕されます。これらの新たに剪断された鋼粒子が空気中で酸化すると、硬い酸化鉄 (Fe₂O₃) が形成され、ピンアイを特大に研磨する研磨性の赤い研磨ルージュが生成されます。
一体型の鍛造ロッドアイと溶接されたベースプレートでは、連続的な方向性ハンマリングにより、円形のピンボアが永続的に細長い楕円形に変形します。クリアランスが 0.8 mm (0.030 インチ) を超えると、動的衝撃荷重が指数関数的に増幅し、最終的に目の 3 時と 9 時の応力集中コーナーでフープ疲労亀裂が発生します。
正しいブッシング構造を選択することで、ピボットのトラブルフリー寿命が 1,000 時間になるか 10,000 時間になるかが決まります。
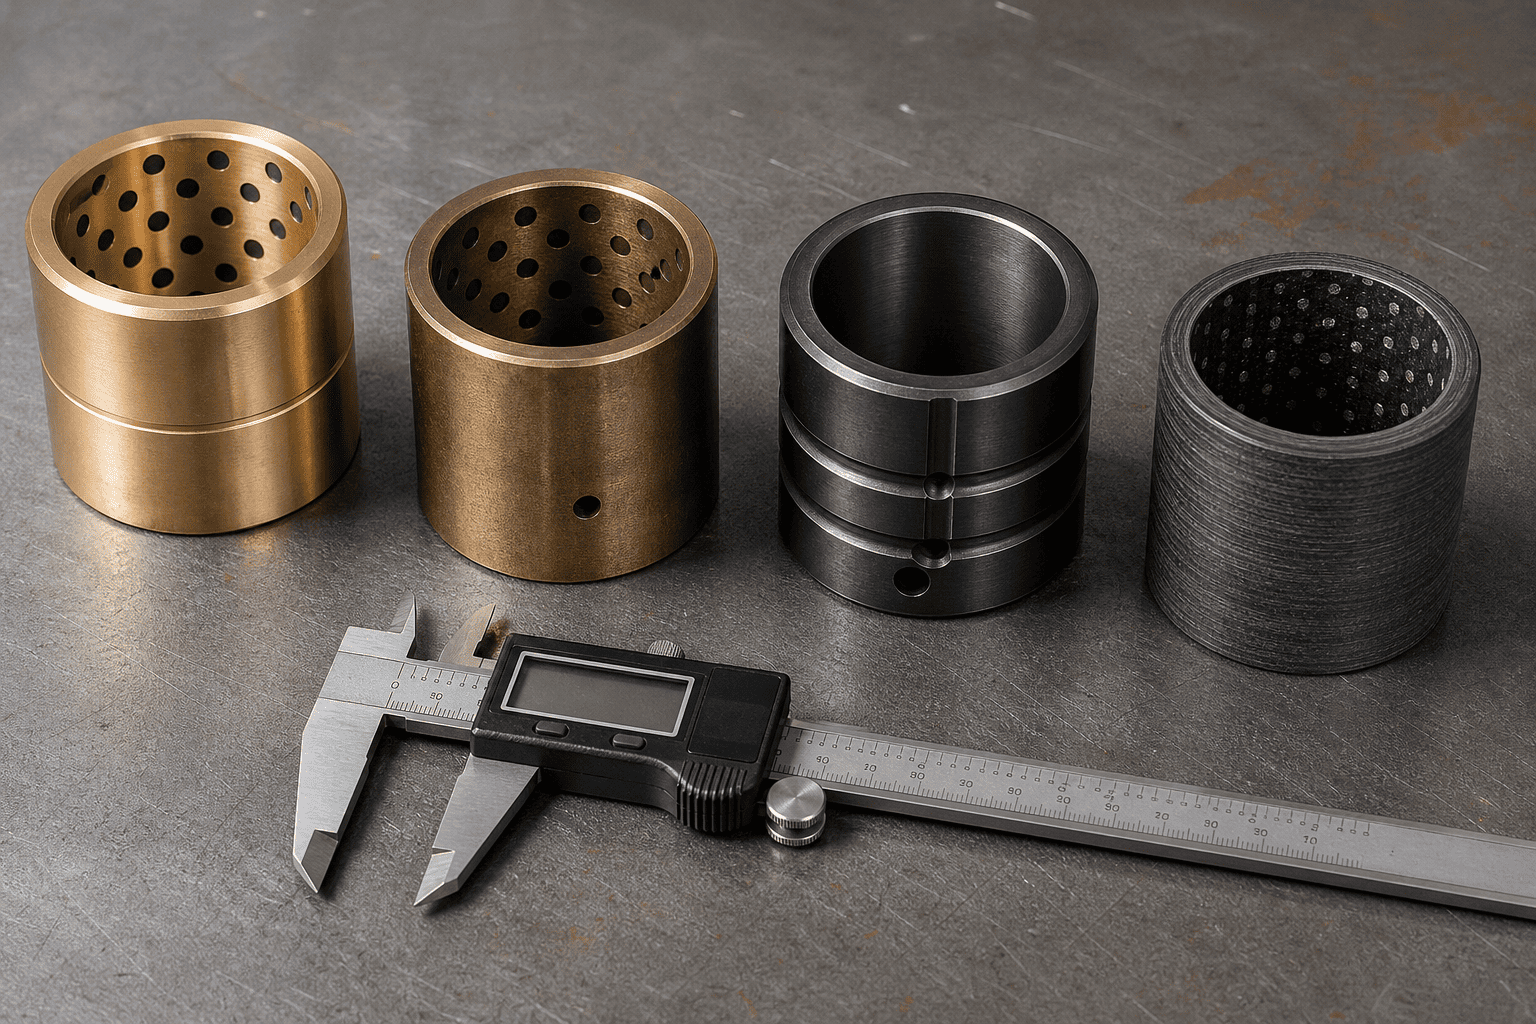
| ブシュ材質グレード | 最大動的負荷 | 潤滑の必要性 | ベスト手術シーン |
|---|---|---|---|
| 高鉛青銅 (SAE 660 / C93200) | 35~45MPa(中程度) | 毎日のグリスアップが必要 | 軽工業および一般農業 |
| マンガン青銅 (C86300 ハイテン) | 70~90MPa(重荷重) | 定期的なグリスアップが必要 | 厳しい土木作業と採掘バケットの連携 |
| 肌焼き鋼(8620浸炭60HRC) | 120~150MPa(超衝撃) | グリスアップ+高圧モリモリ | ごみパッカー、シャージョー、重破砕機 |
| PTFE繊維巻複合体(ジュラロン) | 100~140MPa(ノーグリース) | 100% グリースフリー、自己潤滑性 | 海底、食品グレード、およびアクセスできないピボット |
市販の非硬化 1045 炭素鋼ピンを重いシリンダー クレビスに取り付けないでください。標準 1045 の表面硬度はわずか 18 ~ 22 HRC です。マンガン青銅や硬化鋼のブッシュと接触すると、数週間以内に変形したり、かぶれたりすることがあります。
ベースコア材質: 4140 クロムモリブデンまたは 8620 ニッケルクロム合金鋼。コアの靭性 (28 ~ 32 HRC) を高めるために焼き入れおよび焼き戻しが施されており、極端な曲げ衝撃を折れることなく吸収します。
表面肌焼き: 高周波焼き入れ、または 58 ~ 62 HRC で最小深さ 1.5 mm (0.060 インチ) までの深肌浸炭。
表面仕上げ: Ra ≤ 0.2 μm (8 マイクロインチ) まで精密研削および研磨。 。腐食性の海洋環境、道路の防氷塩、または化学肥料環境では、硬化ケースの上に 25 ミクロンの硬質クロムメッキまたは QPQ 液体窒化トップコートを指定します。
装置全体でピンのかじり、ピボットジョイントのカタカタ音、またはクレビスの耳のひび割れが継続的に発生する経験がありますか?
HCIC の専門エンジニアリング グループにお問い合わせください。当社は、マンガン青銅、肌焼き合金、または自己潤滑性複合ブッシングを備え、ダウンタイムゼロの信頼性を目指して設計された認定 58 ~ 62 HRC 高周波焼き入れピンを組み合わせた頑丈なカスタム シリンダーを製造しています。