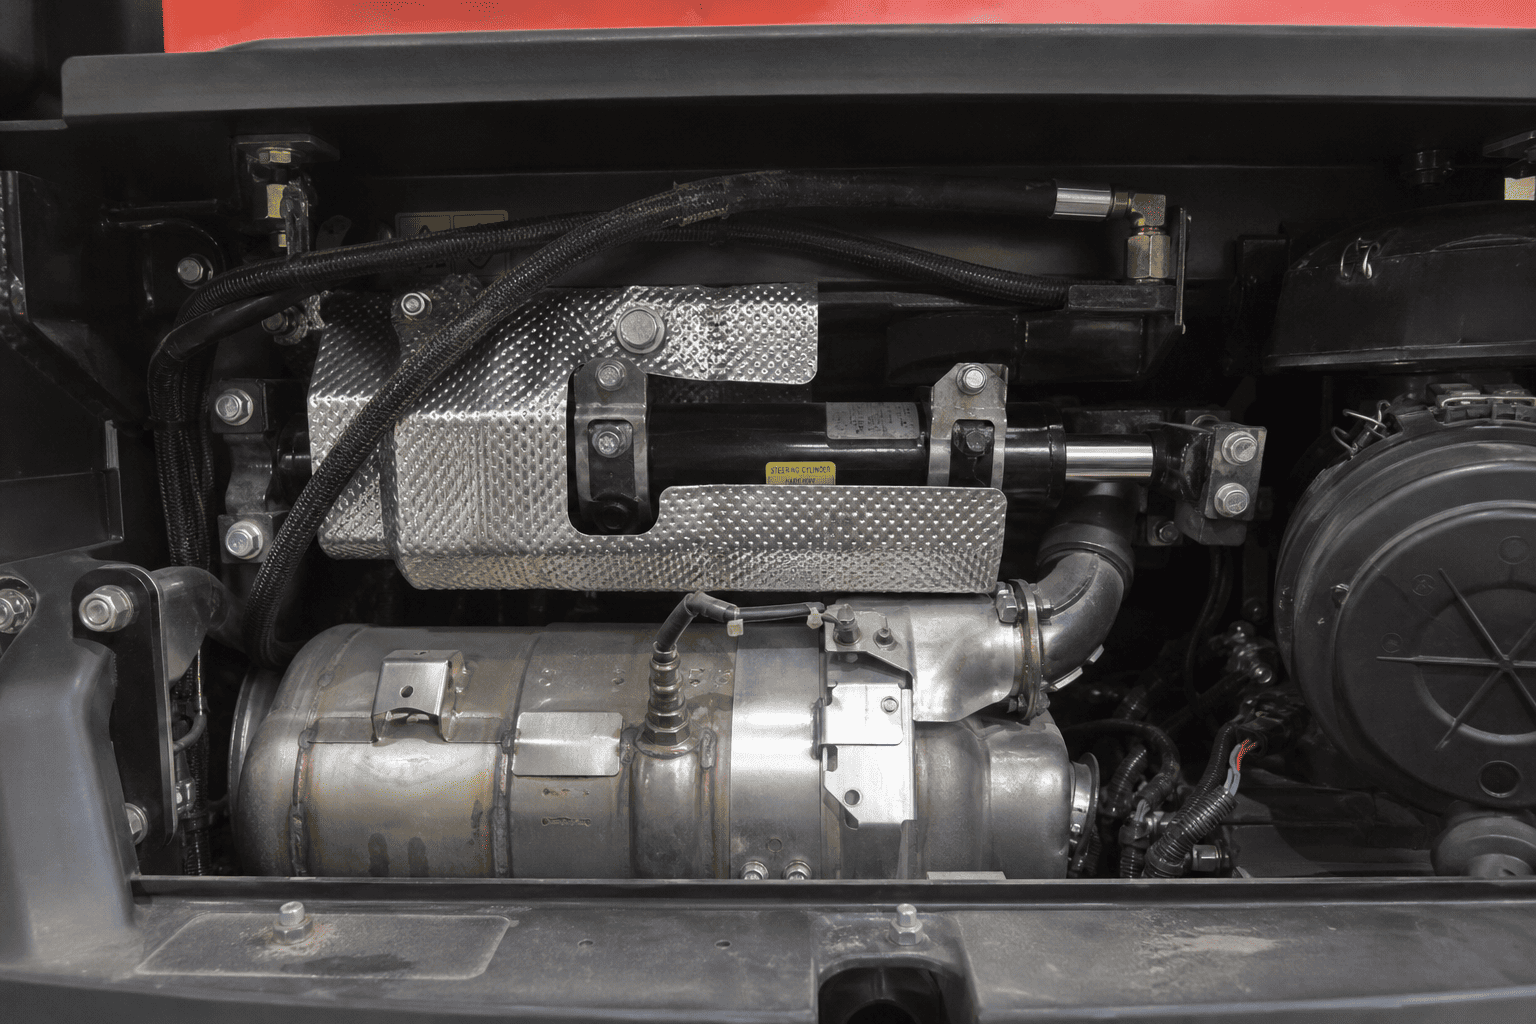
最新の建設機械、林業機械、農業機械全体にわたって、EPA Tier 4 Final および EU Stage V ディーゼル排出基準が世界的に採用されたことにより、重機の内部熱環境は劇的に変化しました。
いつ標準油圧シリンダー70℃ の穏やかな環境向けに設計された製品は、このような高温のエンクロージャ内で動作し、作動油は急激な速度で劣化し、標準的なエラストマー シールは数か月以内に脆くなって崩れてしまいます。
| 熱源・ステップ | 説明と結果 |
|---|---|
| DPF/SCRキャニスターのアクティブ再生 | 600℃、タイトなエンジンベイ内での輻射熱対流 |
| エンジン ベイの周囲気温 | 110℃~130℃ |
| 熱伝達経路 | シリンダーバレルと液体に直接熱を浸透させる |
| 油圧シリンダ油 | 95℃を超える 連続 |
| 標準シールへの影響 | ポリウレタン / ニトリル シールの硬化と押し出し |
作動油は加熱すると単に粘度を失うのではなく、アレニウス速度方程式によって支配される破壊的な化学分解を受けます。
1.酸化速度を倍増:作動油の作動温度が 60°C を超えて 10°C 上昇するごとに、標準鉱油の酸化速度は 2 倍になります。
2.ワニスとスラッジの堆積:熱せん断により、長鎖の石油分子が揮発性の酸、ポリマースラッジ、およびハードラッカーワニスに破壊されます。このワニスはシリンダーボアの内部表面をコーティングし、摩擦抵抗を増加させ、ピストンシールに傷を付けます。
3.耐摩耗添加剤の枯渇:ジアルキルジチオリン酸亜鉛 (ZDDP) と消泡剤は、油全体の温度が 85°C を超えると急速に分解し、金属同士の摺動面が接着剤のかじりから保護されなくなります。
| バルク油温 | 結果 |
|---|---|
| 60℃ | 予想される流体寿命: ~4,000 ~ 5,000 時間 (ベースライン) |
| 70℃ | 液体の予想寿命: ~2,000 ~ 2,500 時間 (50% 損失) |
| 80℃ | 液体の予想寿命: ~1,000 ~ 1,250 時間 (75% 損失) |
| 90℃以上 | ひどいワニス、スラッジの形成、および急速なシールの亀裂 |
標準 95 ショア A ポリウレタン (PU) または標準ニトリル (NBR) シールは、80°C を超える温度に継続的にさらされると、急速な物理的劣化を受けます。
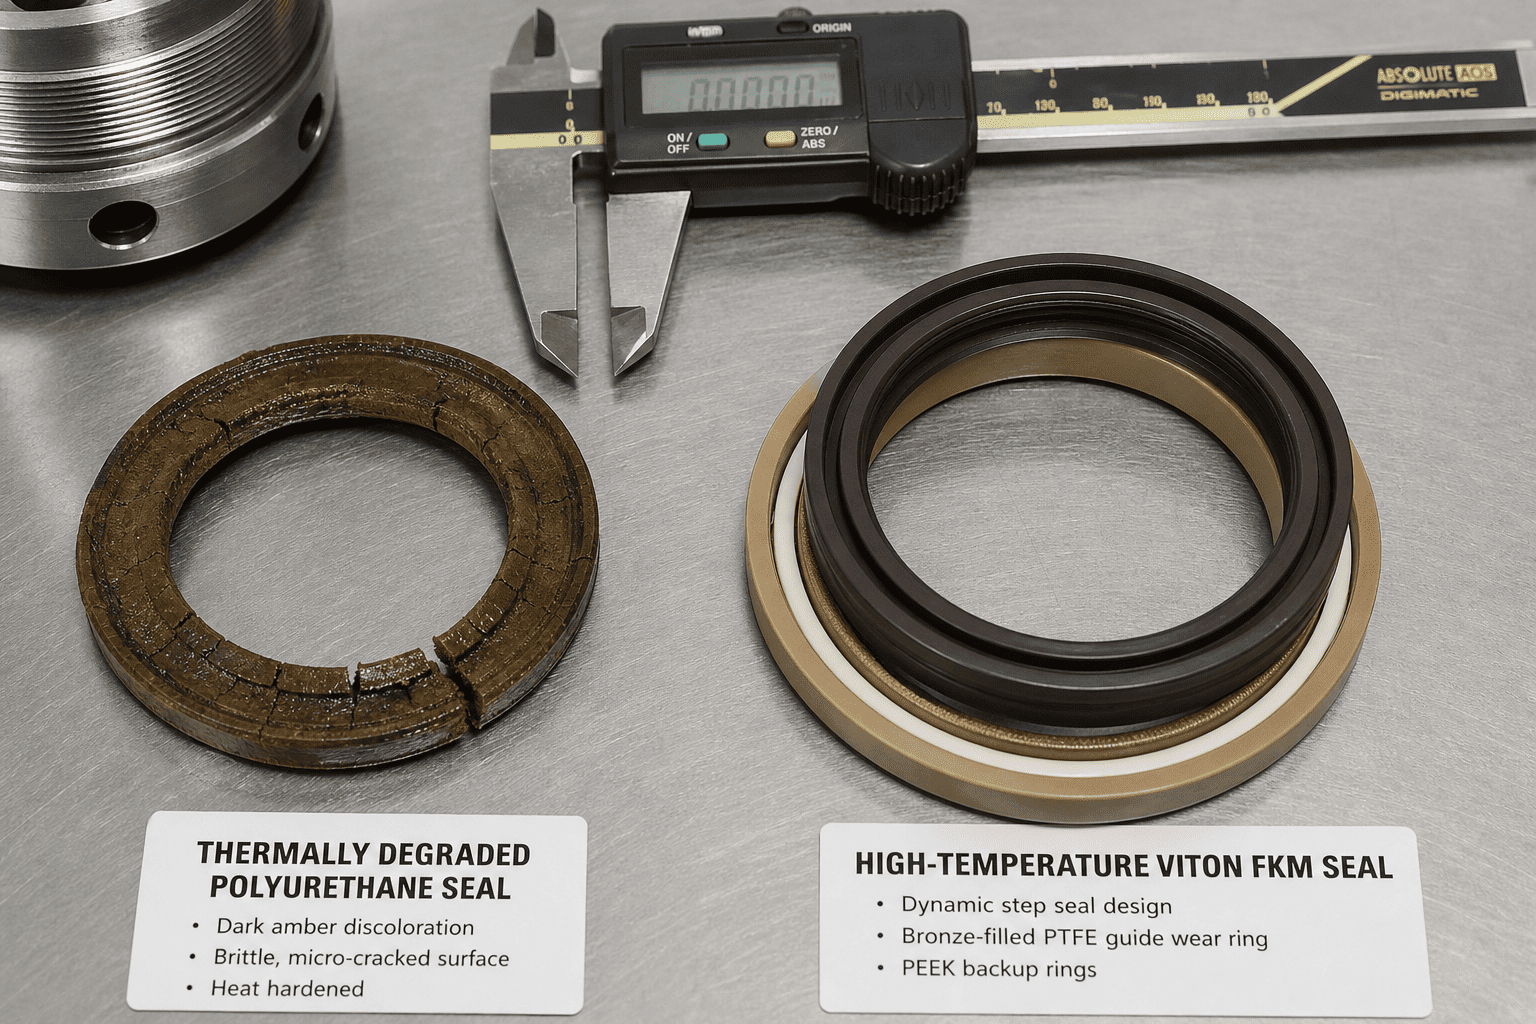
フリートのメンテナンス監督者は、次の実用的な診断プロトコルを使用して高熱油圧回路を検査する必要があります。
| 視覚的および身体的症状 | 根本的な熱的原因 | 推奨される是正措置 |
|---|---|---|
| 油圧作動油の黒っぽい焦げ臭 | バルクオイルの熱分解と添加剤の消耗 | 液体を排出し、システムをフラッシュし、フィルターを交換し、オイルクーラーコアを清掃します |
| ロッドワイパーリップのガラス状硬化 | 近くの DPF/排気ガスからの極端な輻射熱 | FKM または HNBR 高温ワイパー シールを後付け |
| クロム棒に艶をかけられた茶色のワニス | ホットクロム上に焼き付けた重合オイルワニス | ロッドを溶剤で洗浄し、クーラーの空気の流れを検査し、合成油にアップグレードします |
| 冷間時のみシリンダードリフト | ピストンシールの永久圧縮永久歪み損失 | 通電されたブロンズ PTFE ピストン シールを使用してシリンダーを再構築します |
| 穴あきまたは切り込みのあるピストン ガイド バンド | 標準ナイロンウェアリングの熱破壊 | 高温フェノール複合材またはブロンズガイドリングにアップグレード |
コンパクトな Tier 4 Final / Stage V 機器を設計していますか? それとも、高温の排気に隣接するシリンダーで繰り返されるシールの故障に対処していますか?
カスタム設計の高温製品については HCIC と提携油圧シリンダアセンブリ: