過去 3 年間、北米とヨーロッパの重機修理工場では、稼働時間が 1,200 時間未満の掘削機、ホイール ローダー、コンパクト トラック ローダーで早発の棒腺のウィーディングが急増していると報告しています。
根本的な原因は、油圧ポンプの過剰圧力や研磨粉塵の汚染ではありません。これは、厳しい EPA Tier 4 Final および EU Stage V ディーゼル排出規制によって引き起こされる極度の熱的ヒートソークです。
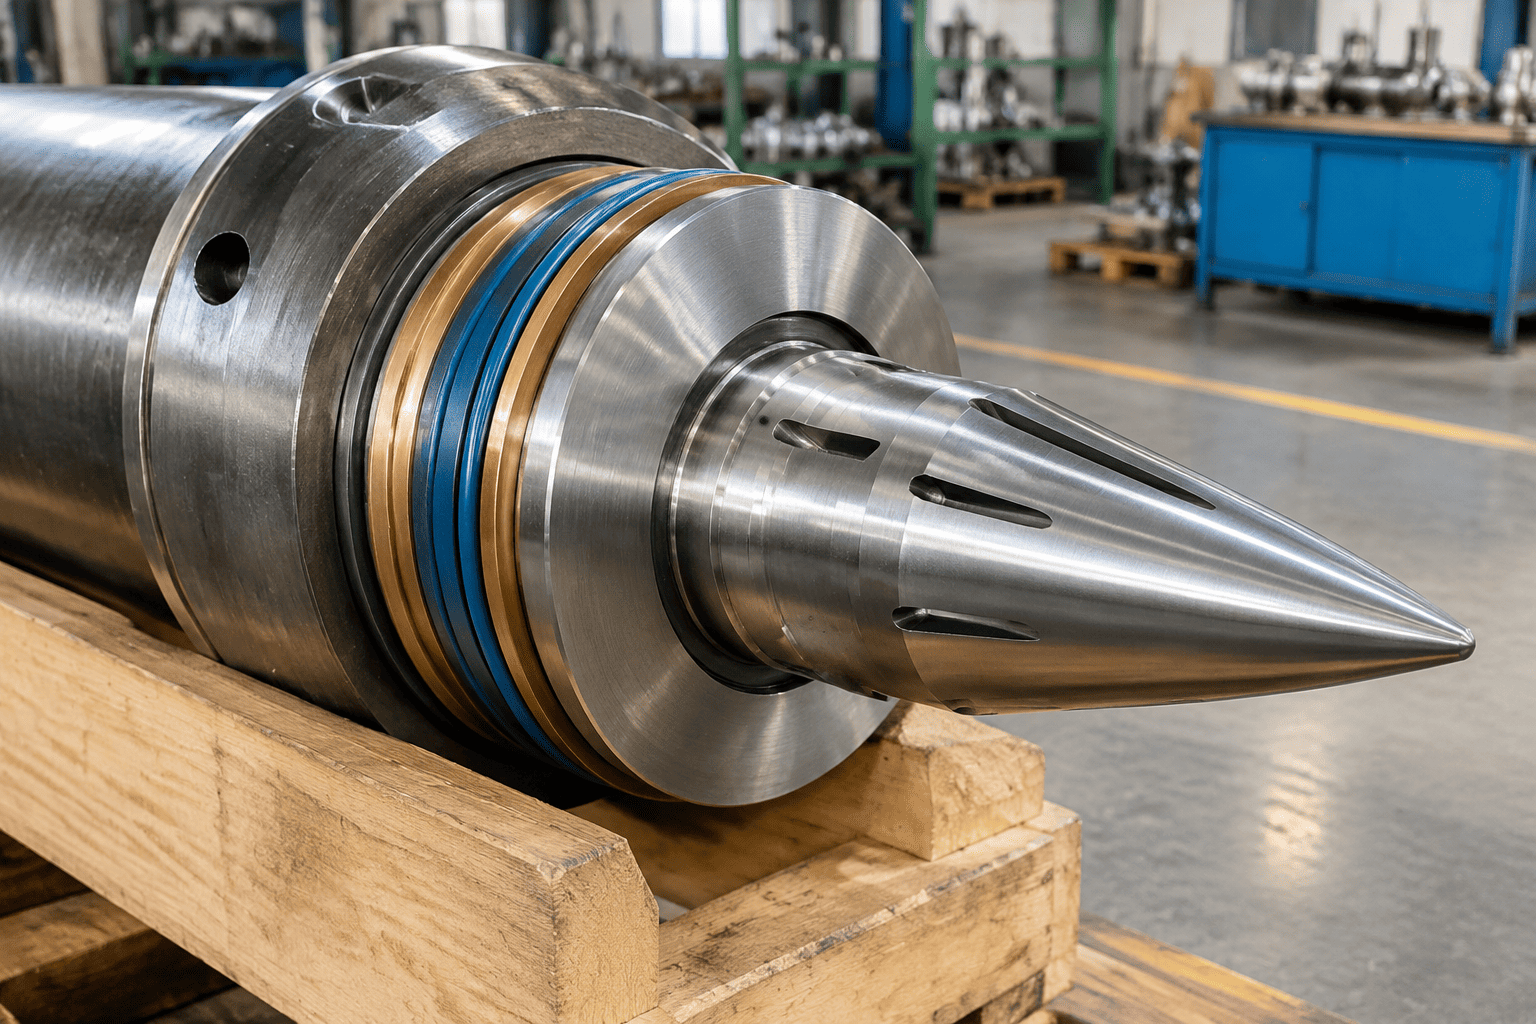
このような厳しい動作条件下では、標準的なニトリルブタジエンゴム (NBR) シールはポリマー鎖の急速な分解を起こし、広範囲にわたる高温につながります。油圧シリンダー移動機械のシール不良。
| ティア4F / ステージV サーマルトラップ VS.シールの劣化 | |
|---|---|
| DPF/SCRアクティブ再生 | 650°C の排気スキン温度 |
| 熱伝達 | 放射性と伝導性のヒートソーク |
| ボンネット下の周囲空気ポケット | 110℃~125℃連続 |
| グランド部の作動油フィルム | 130°C ~ 140°C 局所的 |
| 標準NBRシール(定格90℃) | 600 時間後に故障: ガラスが硬くなり、ひびが入った |
| アップグレードされたFKM / HNBRシール(定格160°C) | 5,000時間以上: 弾力性を維持 |
標準の NBR (Buna-N) シールが設計の最大閾値 (90°C ~ 100°C ) を超えて継続的に動作すると、化学的劣化は予測可能な破壊的なパターンに従います。
熱によりゴムマトリックスから揮発性可塑剤が追い出されます。 500 ~ 800 時間以内に、柔軟なシール リップは弾性記憶を失い、永久的な「圧縮永久歪み」が生じます。とき油圧シリンダーロッドが伸びて小さな微振動に遭遇すると、平らになったシールリップがロッド表面に追従できなくなり、直ちに低圧オイルの滲みが発生します。
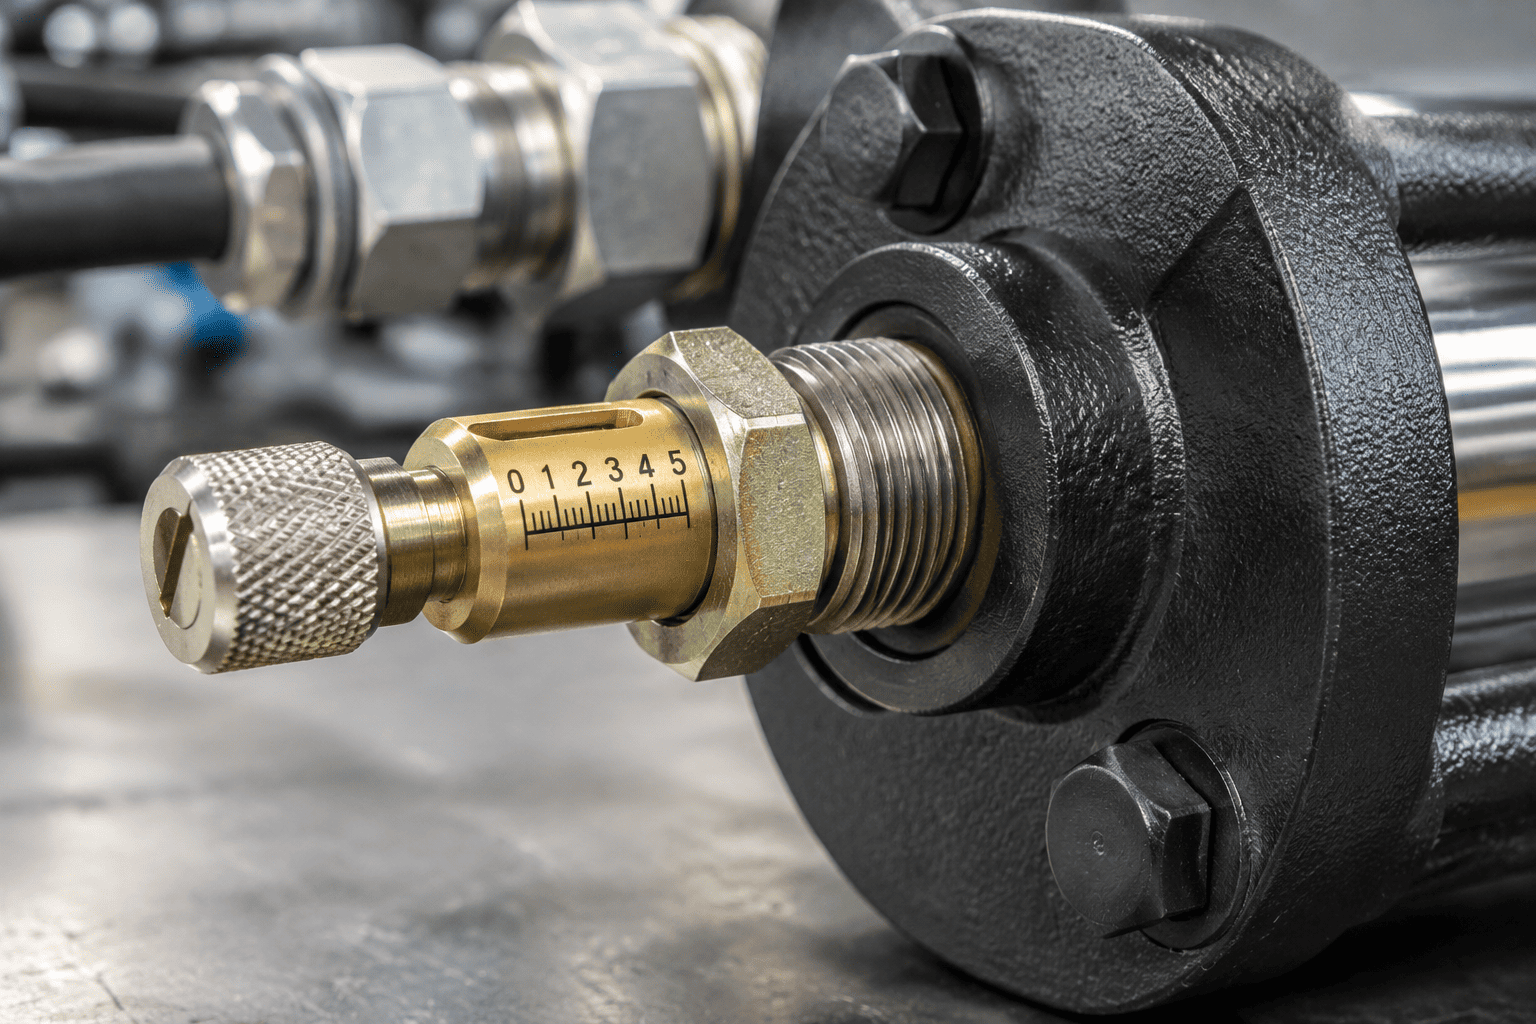
高温の酸化した鉱油にさらされると、ポリマー鎖の架橋が生じます。ショア A 硬度 80 で始まったシールは、ショア A 95 以上まで硬化し、柔軟なゴムが脆いプラスチックに変わります。クロムロッドが前後にストロークすると、脆いシールリップに亀裂が入り、マイクロチップが発生し、破損し、シリンダーバレル内に黒っぽいゴムの破片が残ります。
ダウンタイムの再発を防ぐために、移動機械の OEM や再構築業者は、標準的な汎用ニトリルから高性能フルオロエラストマーや水素化ポリマーへの移行を進めています。
| シール材質の種類 | 連続温度範囲 | 断続的なピーク温度 | 酸化熱油に対する耐性 | 耐摩耗性と耐摩耗性 | 相対的な材料コスト |
|---|---|---|---|---|---|
| 標準ニトリル (NBR) | -30℃~+90℃ | +105℃ | 不良(硬化が早い) | 優れた (冷めたとき) | 1.0× (ベースライン) |
| 水素化ニトリル (HNBR) | -35℃~+140℃ | +160℃ | とても良い | 優れた (重衝撃荷重) | 2.5×~3.0× |
| フッ素エラストマー(FKM/バイトン) | -20℃~+200℃ | +220℃ | 優れた (劣化ゼロ) | 中程度 (バックアップリングが必要) | 4.0×~5.0× |
| カーボン/ブロンズ充填 PTFE | -60℃~+220℃ | +260℃ | あらゆる液体に対して不浸透性 | 優れた (低摩擦) | 3.5倍~4.5倍 |
夏の採石場、アスファルト舗装、林業用途で最新のステージ V 機械を操作するフリート管理者は、次の 3 段階の熱保護プロトコルを実装する必要があります。
| ステップ | 説明 |
|---|---|
| ステップ1 | オイルクーラーの熱画像処理とラジエターコアのシルト除去 |
| ステップ2 | FKM フルオロエラストマーと PEEK バックアップを使用したグランドのレトロフィット |
| ステップ3 | 合成高 VI (ISO VG 46 / 68) 油圧流体スイッチ |
熱画像監査: 激しい掘削サイクル中に赤外線カメラを使用して、油圧ラインの温度をマッピングします。 95°C を超えて継続的に動作している「ホット スポット」シリンダーを特定します。
FKM / HNBR シール キットの標準化: エンジンに隣接するシリンダー用の標準的な黒色 NBR 再梱包キットを禁止します。シリアル化された検査タグを備えた茶色の FKM または緑色の HNBR シール セットを義務付けます。
高粘度指数 (VI) 合成作動油: 110°C で十分な潤滑膜厚さを維持し、シリンダー ガイド ブッシュ内の境界摩擦加熱を防ぐ高 VI 合成作動油 (VI > 160) に切り替えます。
HCIC は、世界中の建設および鉱山の OEM に供給している流体動力の専門メーカーとして、高温環境でも動作するように設計されたカスタム シリンダーを設計しています。