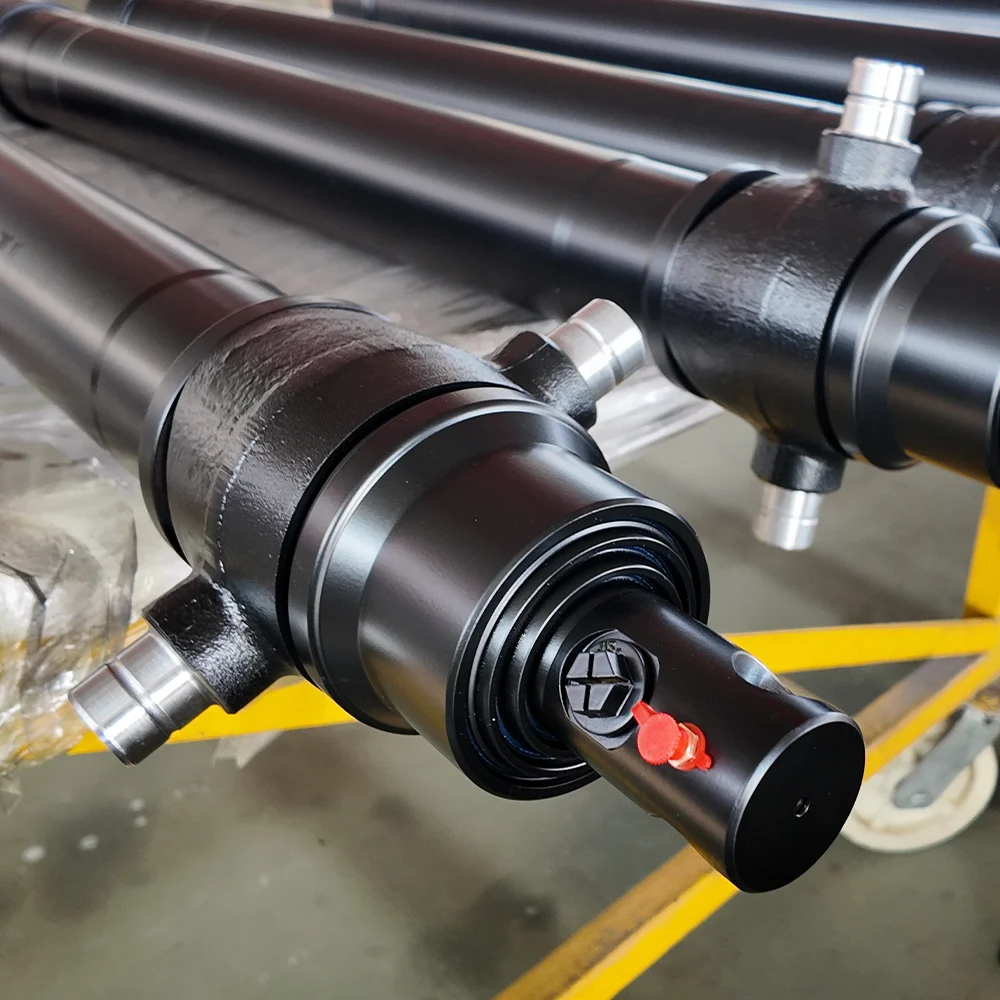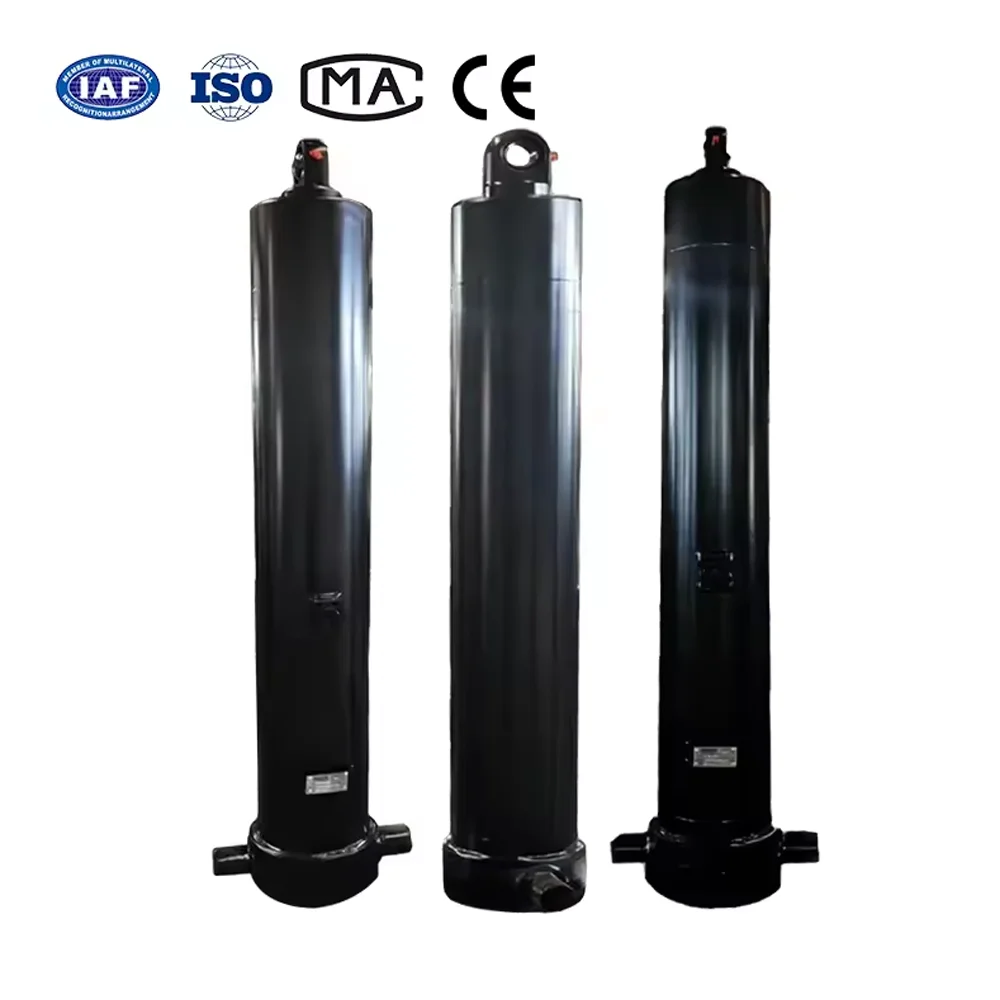
現場技術者が内部ピストンシールの故障を疑う場合、工場での標準的なテストは、フルストロークでシリンダーを底まで上げ、ポートに圧力を加え、反対側のポートにオイルの滲みがないか検査することです。バルーン状のシリンダーでは、このテストでは一貫して偽陰性の結果が生成されます。
| 位置 | 距離 | 内径測定 | 注記 |
|---|---|---|---|
| ベースキャップ | 0mm | 100.02mm | 公称スペック |
| ストローク中期 | 500mm | 100.48mm | +0.46 mm のスウェルゾーン |
| 頭部腺 | 1000mm | 100.03mm | 公称スペック |
なぜなら、油圧シリンダーバレルは、構造的に両端が重いスチールの鍛造ベースとネジ付きヘッドグランドによって支えられており、永久的なフープはバレルの支持されていない中央セクションにほぼ独占的に集中します。
1. 慣性運動衝撃スパイク:掘削機のバケットがフルスイング速度で花崗岩に衝突すると、瞬間的な減速圧力スパイクが発生し、バルブポペットが物理的に開く前に、システムのメインリリーフバルブの亀裂限界を超えて急激に上昇します。
2. 減圧衝撃波:高トン数の油圧プレスや圧縮シリンダーでは、バルブを急速にシフトさせると、音響流体減圧波が発生し、内部チューブの内径に打撃を与えます。
3. 標準以下の管冶金:高張力合金鋼 (降伏強度 520 MPa 以上) の代わりに、降伏強度が低い (降伏強度 350 MPa 以下) の標準的な市販の冷間引抜炭素鋼チューブを使用します。
4. チューブホーニング代過剰: すでに摩耗したシリンダーチューブをオーバーホーニングして深い切り込みマークを除去すると、残りのチューブ肉厚が最小限の技術的安全マージンを下回ります。
工場の分解中にバレルのバルーニングを最終的に診断するには、整備士は簡単にアクセスできるチューブの端だけを測定するのではなく、複数のストローク間隔にわたって内部ボアの形状をマッピングする必要があります。
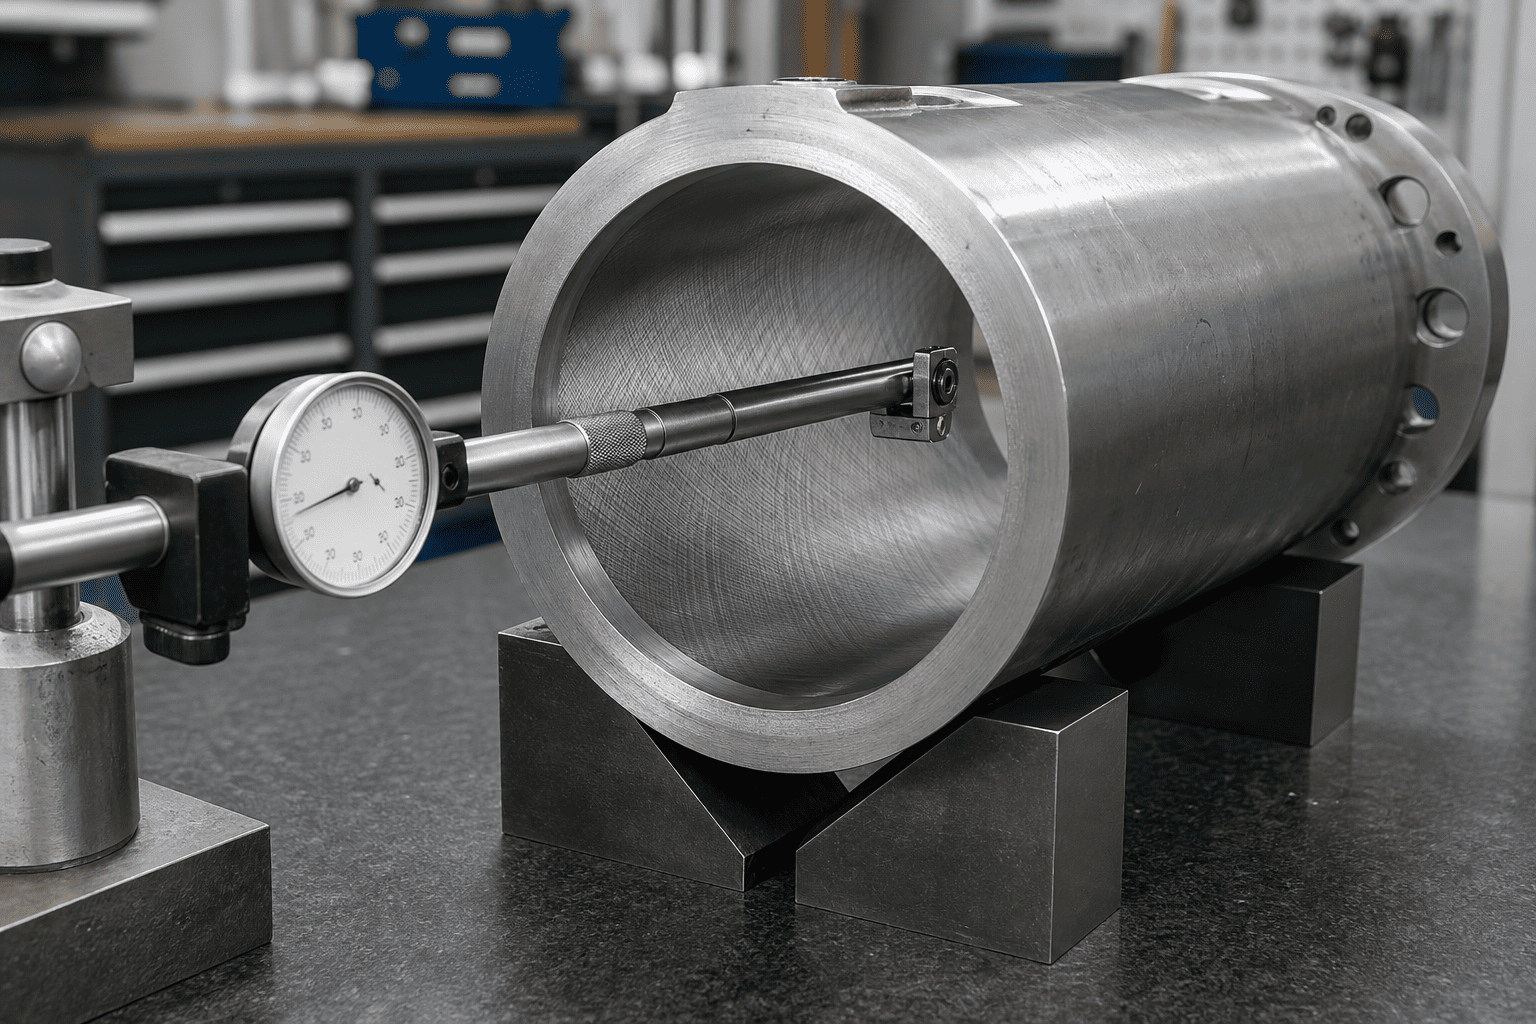
| 位置 | 距離 | 内径測定 | 注記 |
|---|---|---|---|
| ベースキャップ | 0mm | 100.02mm | 公称スペック |
| ストローク中期 | 500mm | 100.48mm | +0.46 mm のスウェルゾーン |
| 頭部腺 | 1000mm | 100.03mm | 公称スペック |
高衝撃油圧回路でバレルのバルーニングを防ぐには、標準のカーボン DOM チューブから高強度シームレス合金鋼にアップグレードする必要があります。
| チューブグレード | 材料の分類 | 最小降伏強度 | ピーク衝撃スパイクに対する耐性 |
|---|---|---|---|
| AISI 1020 / 1026 | 標準冷間引抜カーボン | 290~340MPa | 不良 (4,000 psi のスパイク下でバルーニングが発生しやすい) |
| St52-3 / E355 | 微細合金構造用鋼 | 450~520MPa | 中程度 (標準的なモバイル産業ベンチマーク) |
| 27SiMn / 30CrMo | 焼き入れ焼き戻し合金鋼 | 620~780MPa | 優れた (8,000 psi 以上の動的採掘衝撃に耐えます) |
| 4140 クロモリ | 高硬度合金鋼 | 850~950MPa | エクストリーム デューティ (解体アタッチメントおよび鍛造プレス) |
高降伏合金の選択に加えて、耐久性エンジニアリング ガイドラインでは、衝撃の大きいモバイル機器においてチューブの外径が公称内径の少なくとも 1.25 ~ 1.35 倍となる厚肉比を指定することが求められています。
過酷な使用に耐える機器において、説明できないストローク途中のブレークアウト力の損失やバレルの膨張に対処していますか?
HCIC の専門油圧設計エンジニアリング チームにご相談ください。当社は、認定された 27SiMn/4140 シームレス チューブ、精密なスカイブ加工および研磨加工を施したボア、および包括的な CAD 検証を使用して設計された厚肉で高降伏性の合金シリンダー アセンブリを、世界中の過酷な用途のモバイルおよび産業用機械に供給しています。